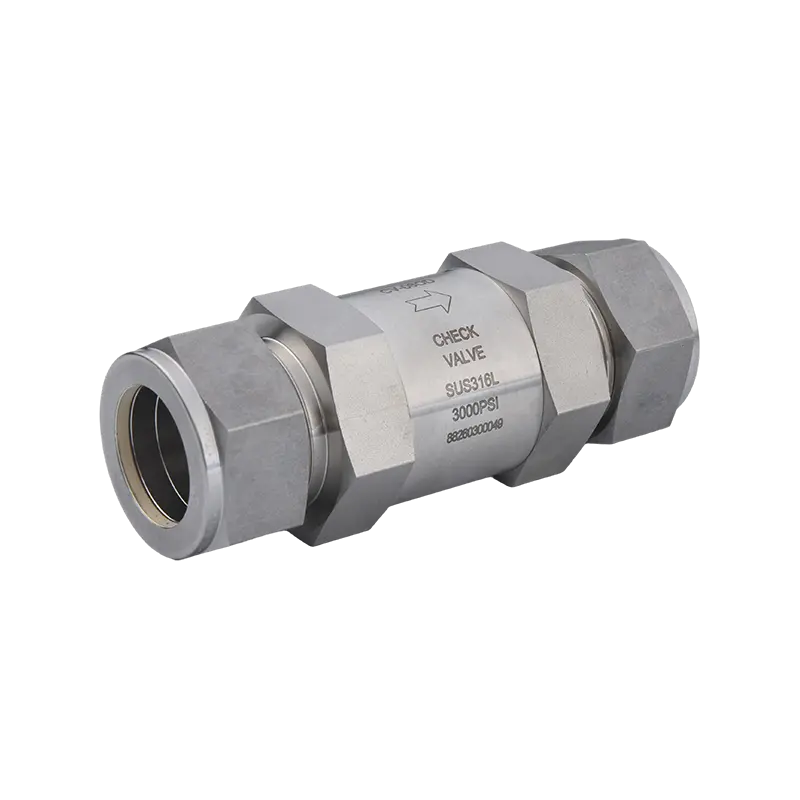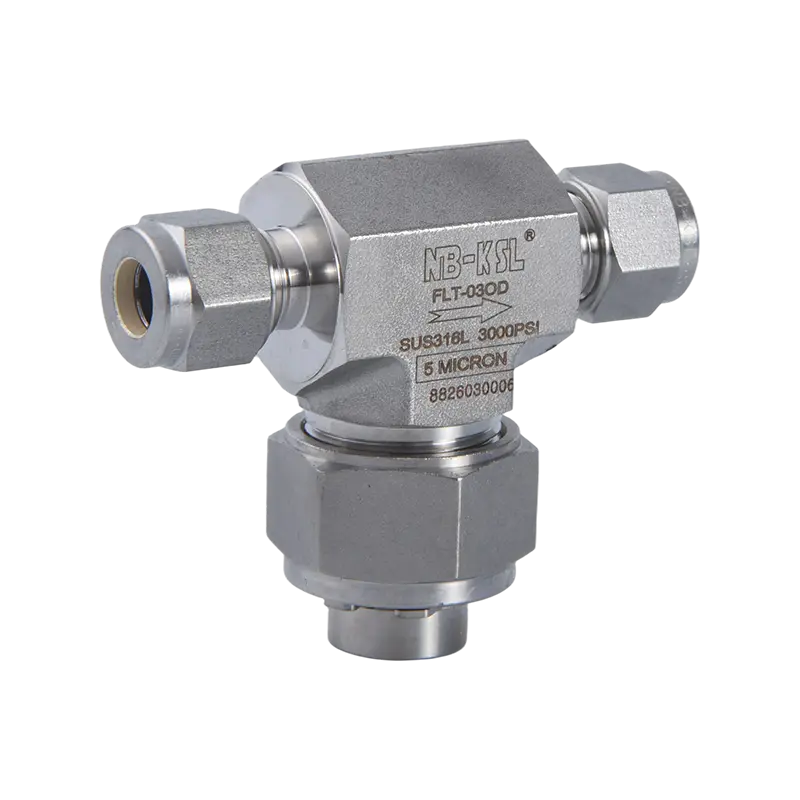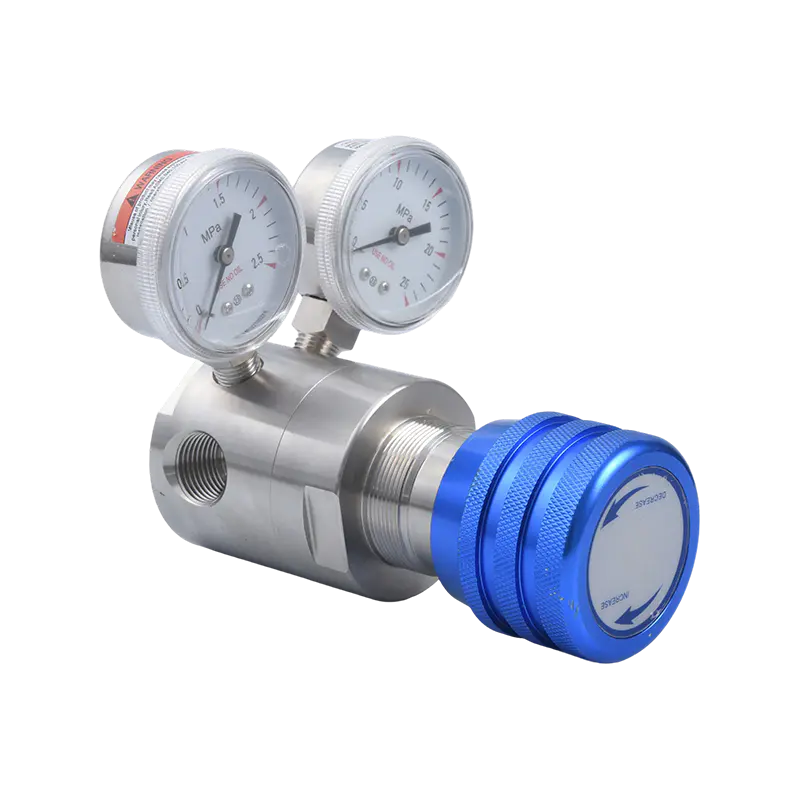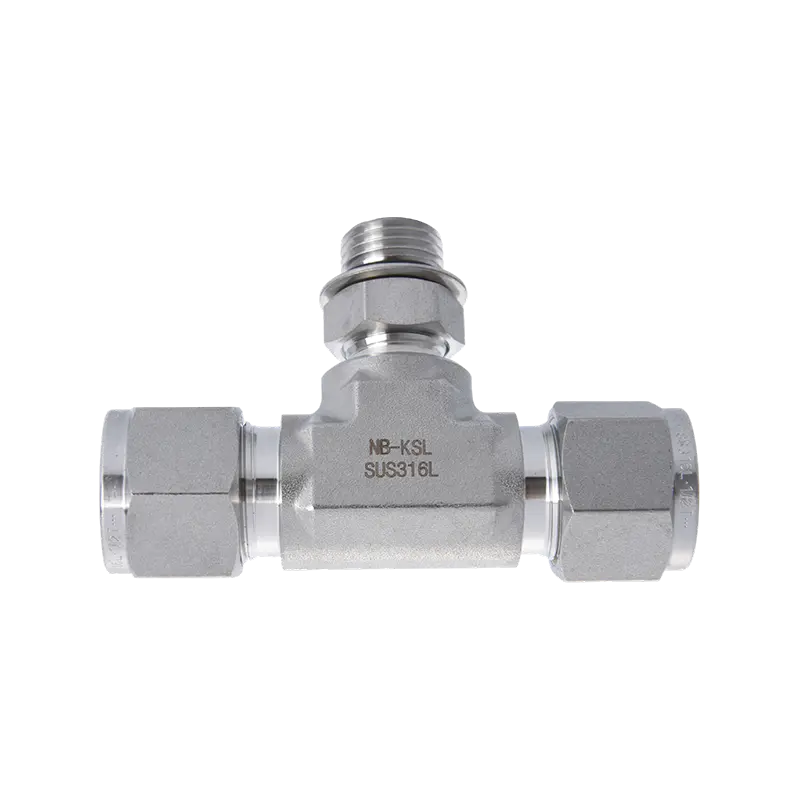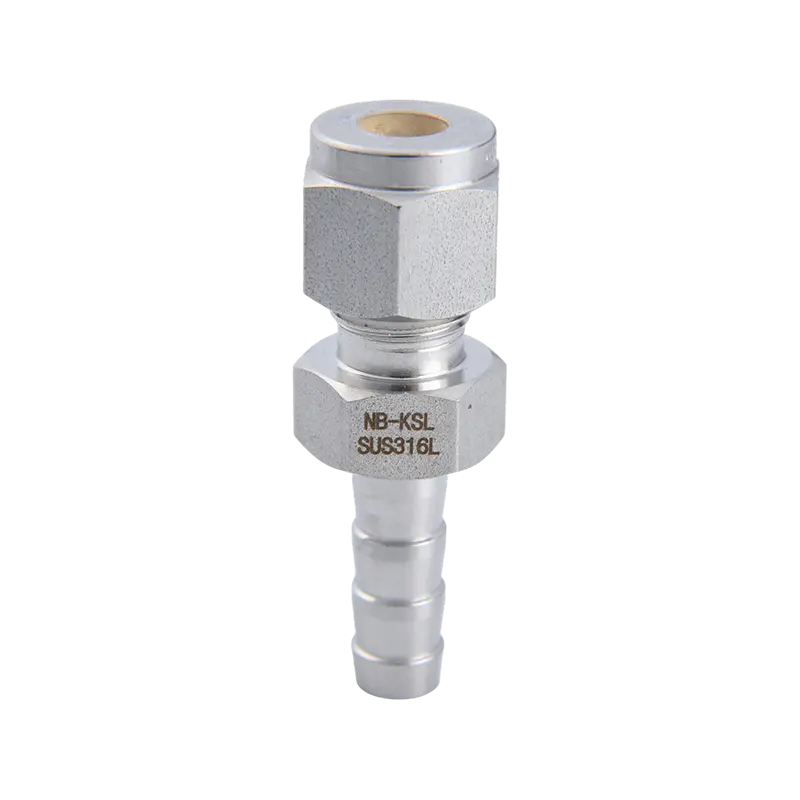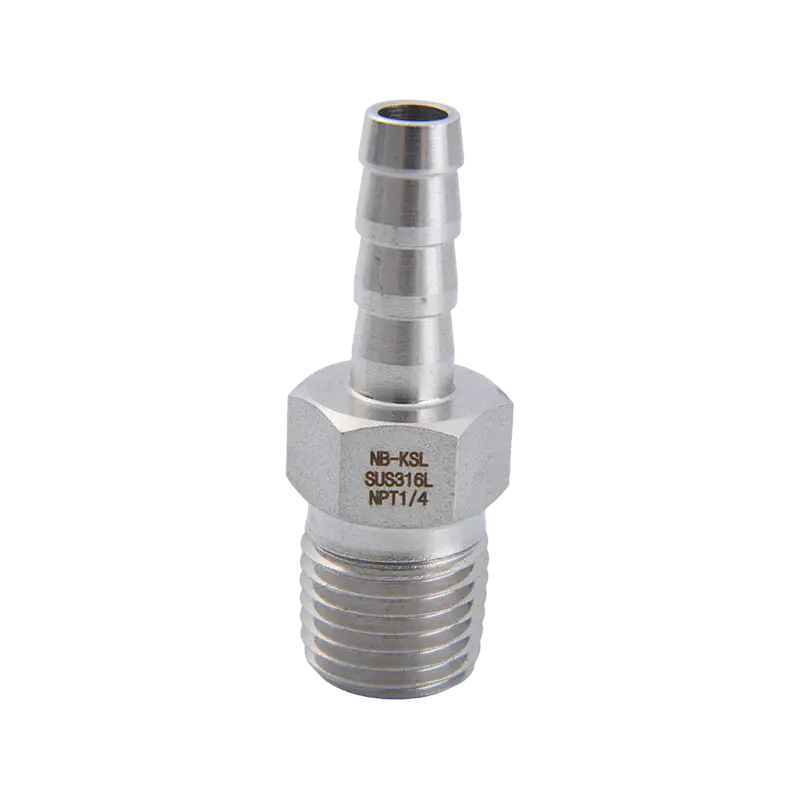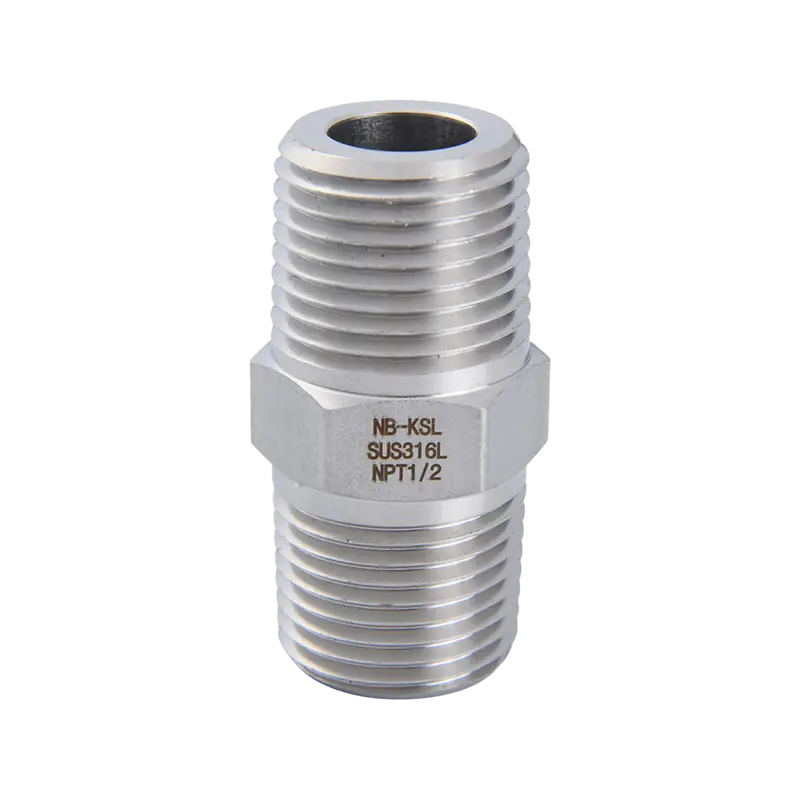
আপনার যদি ক্ষয় প্রতিরোধ করে, উচ্চ চাপ সামলাতে এবং ন্যূনতম রক্ষণাবেক্ষণ সহ গত কয়েক দশক ধরে টিউব ফিটিং প্রয়োজন হয়, স্টেইনলেস স্টীল টিউব ফিটিং সঠিক পছন্দ শিল্প, রাসায়নিক, এবং খাদ্য-গ্রেড অ্যাপ্লিকেশনের বিশাল সংখ্যাগরিষ্ঠের জন্য। এই নির্দেশিকাটি প্রতিটি মূল সিদ্ধান্তের পয়েন্ট কভার করে — সঠিক গ্রেড (304 বনাম 316) নির্বাচন করা থেকে আপনার সিস্টেমের জন্য সঠিক ফিটিং টাইপ নির্বাচন করা — যাতে আপনি আত্মবিশ্বাসের সাথে কিনতে পারেন।
স্টেইনলেস স্টীল টিউব জিনিসপত্র যান্ত্রিক সংযোগকারীগুলি তরল এবং গ্যাস সিস্টেমে যোগদান, পুনঃনির্দেশ, শাখা বা টিউবিং বন্ধ করতে ব্যবহৃত হয়। পাইপ ফিটিংসের বিপরীতে - যা একটি পাইপের বাইরের দিকে থ্রেড করে - টিউব ফিটিংগুলি টিউবের বাইরের ব্যাস (OD) কে আঁকড়ে ধরে, ঢালাই ছাড়াই একটি লিক-টাইট সিল তৈরি করে।
তারা ব্যাপকভাবে শিল্প জুড়ে ব্যবহৃত হয় কারণ স্টেইনলেস স্টীল প্রদান করে চমৎকার জারা প্রতিরোধ ক্ষমতা, উচ্চ প্রসার্য শক্তি (সাধারণত 515-620 MPa), এবং বিস্তৃত তাপমাত্রা পরিসীমা জুড়ে কাজ করার ক্ষমতা (-200°C থেকে 800°C গ্রেডের উপর নির্ভর করে) . স্ট্যান্ডার্ড টিউব ওডি মাপ 1/16 ইঞ্চি থেকে 2 ইঞ্চি (বা মেট্রিক 2 মিমি থেকে 50 মিমি) পর্যন্ত।
স্টেইনলেস স্টিলের গ্রেড হল একক সবচেয়ে গুরুত্বপূর্ণ উপাদানগত সিদ্ধান্ত যা আপনি নেবেন। ভুল গ্রেড অকাল ক্ষয় ব্যর্থতার দিকে পরিচালিত করতে পারে — এমনকি যদি ফিটিংটি পৃষ্ঠে সূক্ষ্ম দেখায়।
| গ্রেড | ক্রোমিয়াম / নিকেল / Mo | জারা প্রতিরোধের | জন্য সেরা | সাধারণ খরচ প্রিমিয়াম |
|---|---|---|---|---|
| 304 | 18% Cr / 8% Ni | ভাল - বেশিরভাগ অক্সিডাইজিং অ্যাসিড প্রতিরোধ করে | জল, খাদ্য, সাধারণ শিল্প | বেসলাইন |
| 316 | 16% Cr / 10% Ni / 2% Mo | সুপিরিয়র - ক্লোরাইড এবং লবণ প্রতিরোধ করে | সামুদ্রিক, রাসায়নিক, ফার্মাসিউটিক্যাল | ~20-30% 304 এর থেকে বেশি |
| 316L | 16% Cr / 10% Ni / 2% Mo (কম কার্বন) | উচ্চতর জোড়-নিরাপদ | ঢালাই সমাবেশ, স্যানিটারি সিস্টেম | ~25–35% 304 এর থেকে বেশি |
316 (বা 316L) চয়ন করুন যখনই আপনার সিস্টেম ক্লোরাইডের সংস্পর্শে আসে — সমুদ্রের জল, ডিসিং সল্ট, বা ক্লোরিনযুক্ত ক্লিনিং এজেন্ট সহ। ল্যাব পরীক্ষায়, 304 ফিটিং পরে পিটিং ক্ষয় দেখানো শুরু করতে পারে 5% সোডিয়াম ক্লোরাইড দ্রবণে মাত্র 500 ঘন্টা এক্সপোজার , যখন 316 ন্যূনতম অধঃপতনের সাথে একই পরীক্ষায় বেঁচে থাকে। সামুদ্রিক বা অফশোর পরিবেশে যেকোনো কিছুর জন্য, 316 হল সর্বনিম্ন গ্রহণযোগ্য গ্রেড।
সমস্ত টিউব ফিটিং একই ভাবে কাজ করে না। সংযোগ পদ্ধতি চাপের রেটিং, পুনঃব্যবহারযোগ্যতা এবং ইনস্টলেশনের সহজতা নির্ধারণ করে। এখানে প্রধান ধরনের আছে:
যন্ত্র এবং প্রক্রিয়া নল জন্য সবচেয়ে সাধারণ ধরনের. একটি ফেরুল (বা টু-ফেরুল সিস্টেম) টিউব OD এর বিরুদ্ধে সংকুচিত হয় যখন বাদামকে শক্ত করা হয়, একটি ধাতু থেকে ধাতু সিল তৈরি করে। স্বাগেলোক এবং পার্কার এ-লোকের মতো শীর্ষস্থানীয় ব্র্যান্ডগুলিকে 10,000 পিএসআই (689 বার) রেট দেওয়া হয়েছে ছোট টিউব আকারে। কোন সোল্ডারিং বা ঢালাই প্রয়োজন নেই, এবং বেশিরভাগই একাধিকবার বিচ্ছিন্ন এবং পুনরায় একত্রিত করা যেতে পারে।
দ্রুত সমাবেশের জন্য ডিজাইন করা হয়েছে - টিউবটিকে ফিটিং বডিতে ধাক্কা দিন যতক্ষণ না এটি ক্লিক করে। জন্য সবচেয়ে উপযুক্ত নিম্ন থেকে মাঝারি চাপের বায়ুসংক্রান্ত সিস্টেম (সাধারণত 150 psi / 10 বার পর্যন্ত) . ইন্সট্রুমেন্টেশন প্যানেল এবং এয়ার লাইনে সাধারণ যেখানে দ্রুত সংযোগ এবং সংযোগ বিচ্ছিন্ন করা একটি অগ্রাধিকার।
টিউবের শেষটি একটি ফ্লেয়ারিং টুল ব্যবহার করে বাইরের দিকে ফ্লেয়ার করা হয়, তারপর ফিটিং বডি এবং বাদামের মধ্যে আটকানো হয়। 37° ফ্লেয়ার (JIC স্ট্যান্ডার্ড) হাইড্রোলিক সিস্টেম এবং হ্যান্ডলগুলিতে সবচেয়ে সাধারণ 5,000 psi পর্যন্ত উচ্চ-চাপের অ্যাপ্লিকেশন . 45° ফ্লেয়ার হিমায়ন এবং স্বয়ংচালিত জ্বালানী লাইনে আদর্শ।
ইউরোপীয় ডিজাইন করা সিস্টেমে সাধারণ। নীতিগতভাবে কম্প্রেশন ফিটিংসের অনুরূপ কিন্তু DIN 2353 স্ট্যান্ডার্ডে নির্মিত। কাটিং রিংটি প্রথম শক্ত করার সময় টিউবের দেয়ালে কামড় দেয়। ইউরোপ এবং এশিয়া জুড়ে হাইড্রোলিক যন্ত্রপাতি এবং মোবাইল সরঞ্জামগুলিতে ব্যাপকভাবে ব্যবহৃত হয়।
স্থায়ী, অতি-উচ্চ-অখণ্ডতা সংযোগের জন্য — বিশেষ করে স্যানিটারি, ফার্মাসিউটিক্যাল, বা অতি-উচ্চ-বিশুদ্ধতা (UHP) সেমিকন্ডাক্টর অ্যাপ্লিকেশনগুলিতে। 316L টিউবিংয়ের সাথে অরবিটাল ঢালাই জয়েন্টগুলি তৈরি করে যা মিলিত হয় ASME BPE (বায়োপ্রসেসিং ইকুইপমেন্ট) মান এবং কয়েকশ psi সম্পূর্ণ ভ্যাকুয়াম পরিচালনা করতে পারে।
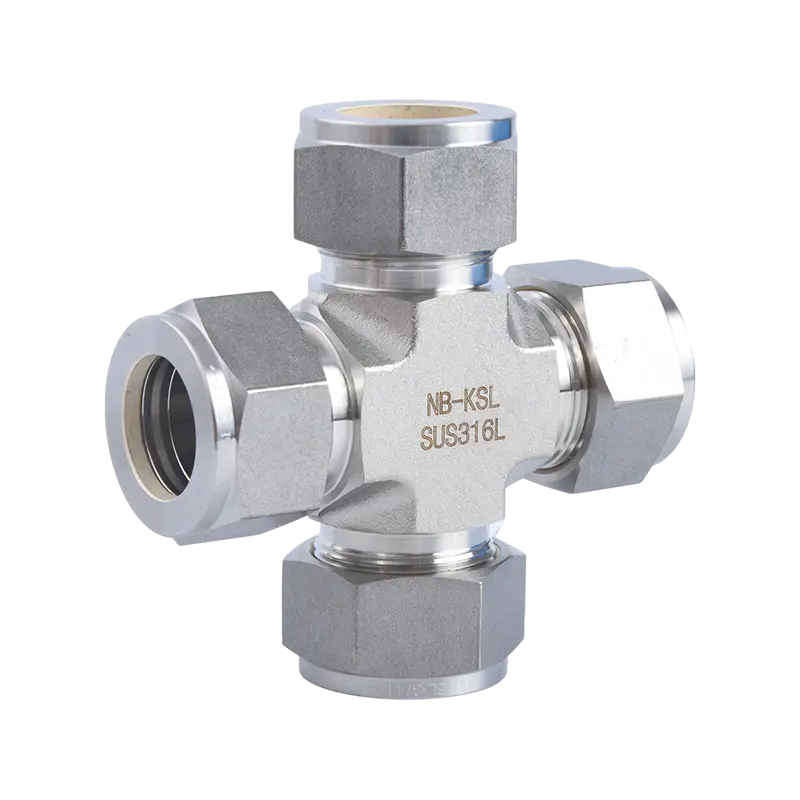
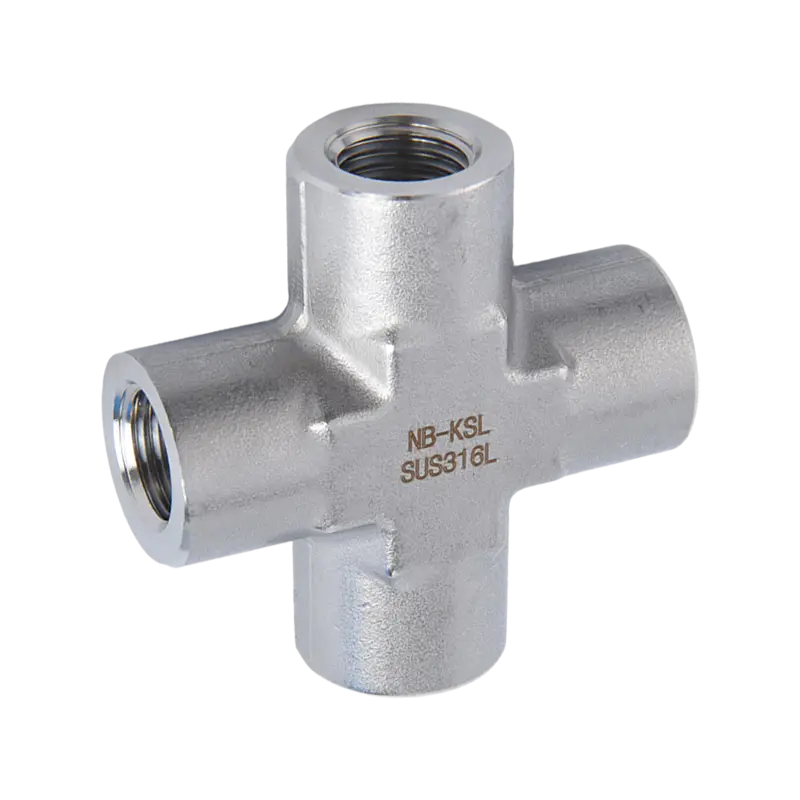
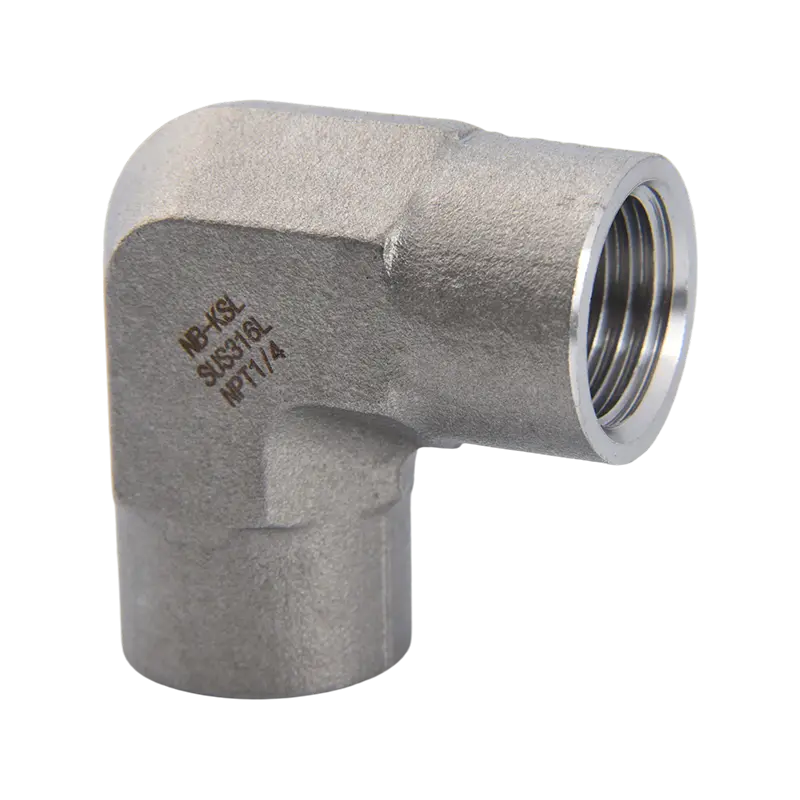
সংযোগ প্রক্রিয়ার বাইরে, ফিটিংগুলি স্ট্যান্ডার্ড কনফিগারেশনে আসে যা প্রবাহের দিক এবং শাখা নিয়ন্ত্রণ করে:
স্টেইনলেস স্টীল টিউব ফিটিং হল একাধিক সেক্টর জুড়ে শিল্পের মান কারণ অন্য কোনও উপাদান তুলনামূলক খরচে জারা প্রতিরোধ, শক্তি এবং স্বাস্থ্যবিধিকে একত্রিত করে না।
| শিল্প | সাধারণ আবেদন | প্রস্তাবিত গ্রেড | ফিটিং টাইপ |
|---|---|---|---|
| তেল ও গ্যাস | ইনস্ট্রুমেন্ট টিউবিং, নমুনা লাইন | 316 / 316L | কম্প্রেশন (2-ফেরুল) |
| রাসায়নিক প্রক্রিয়াকরণ | অ্যাসিড স্থানান্তর, চুল্লি ফিড লাইন | 316L বা ডুপ্লেক্স | কম্প্রেশন বা বাট ঢালাই |
| ফার্মাসিউটিক্যাল / বায়োটেক | WFI (ইনজেকশনের জন্য জল), সিআইপি সিস্টেম | 316L (ASME BPE) | স্যানিটারি / অরবিটাল জোড় |
| খাদ্য ও পানীয় | ডেইরি লাইন, ব্রিউইং, CO₂ সিস্টেম | 304/316 | স্যানিটারি ট্রাই-ক্ল্যাম্প বা কম্প্রেশন |
| সেমিকন্ডাক্টর | অতি উচ্চ বিশুদ্ধতা গ্যাস বিতরণ | 316L (ইলেক্ট্রোপলিশড) | ভিসিআর/ফেস সিল |
| সামুদ্রিক/অফশোর | হাইড্রোলিক সিস্টেম, ডেক ফিটিং | 316 | কম্প্রেশন বা flared |
চাপের রেটিং স্থির নয় — তারা ফিটিং টাইপ, টিউব OD, দেয়ালের বেধ এবং তাপমাত্রার সমন্বয়ের উপর নির্ভর করে। এখানে 316 SS-এ কম্প্রেশন ফিটিংগুলির জন্য মূল রেফারেন্স পয়েন্ট রয়েছে:
আপনি যে নির্দিষ্ট ফিটিং এবং টিউব সংমিশ্রণটি ব্যবহার করছেন তার জন্য সর্বদা প্রস্তুতকারকের চাপ-তাপমাত্রা (P-T) চার্টের সাথে পরামর্শ করুন। 70°F এ প্রদত্ত চাপের জন্য রেট করা ফিটিং 400°F-তে একই রকম থাকবে বলে মনে করবেন না।
ক্রায়োজেনিক পরিষেবার জন্য (তরল নাইট্রোজেন -196°C, তরল হিলিয়াম -269°C), 316L স্টেইনলেস নমনীয়তা এবং সীল অখণ্ডতা বজায় রাখে যেখানে কার্বন ইস্পাত ভঙ্গুর হয়ে যায়। উচ্চ প্রান্তে, 800 ডিগ্রি সেলসিয়াসের উপরে, স্ট্যান্ডার্ড অস্টেনিটিক গ্রেডগুলি যান্ত্রিক শক্তি হারাতে শুরু করে এবং আপনাকে উচ্চ-খাদ বা অবাধ্য উপাদানগুলিতে যেতে হবে।
টিউব ফিটিংগুলি সোর্স করার সময়, স্বীকৃত মানগুলির সাথে সম্মতি সন্ধান করুন যা মাত্রিক নির্ভুলতা, উপাদানের গুণমান এবং কার্যকারিতা যাচাই করে৷ সাধারণ সার্টিফিকেশন অন্তর্ভুক্ত:
সর্বদা একটি অনুরোধ উপাদান পরীক্ষার রিপোর্ট (এমটিআর / মিল সার্টিফিকেট) আপনার সরবরাহকারীর কাছ থেকে নিশ্চিত করে প্রকৃত রাসায়নিক গঠন এবং ব্যবহৃত তাপের যান্ত্রিক বৈশিষ্ট্য — বিশেষ করে 316L এর জন্য যেখানে কার্বনের পরিমাণ অবশ্যই ≤0.03% হতে হবে।
স্টেইনলেস স্টীল টিউব ফিটিং থেকে বেশিরভাগ লিক ভুল ইনস্টলেশনের কারণে হয়, ত্রুটিপূর্ণ পণ্য নয়। একটি লিক-মুক্ত সংযোগের জন্য এই পদক্ষেপগুলি অনুসরণ করুন:
অতিরিক্ত টাইট করা আন্ডার-টাইটেনিং এর মতই ক্ষতিকর। অত্যধিক ঘূর্ণন সঁচারক বল ফেরুলে ফাটল ধরতে পারে বা টিউবকে বিকৃত করতে পারে, ফিটিংটিকে পুনরায় ব্যবহার করা অসম্ভব করে তোলে এবং সম্ভাব্যভাবে একটি স্ট্রেস ঘনত্ব বিন্দু তৈরি করে যা কম্পনের অধীনে ব্যর্থ হয়।
স্টেইনলেস স্টীল টিউব ফিটিং মার্কেটে প্রিমিয়াম ব্র্যান্ড এবং কম খরচের বিকল্প উভয়ই অন্তর্ভুক্ত রয়েছে। আপনার বিকল্পগুলি কীভাবে মূল্যায়ন করবেন তা এখানে:
বিভিন্ন নির্মাতার কম্প্রেশন ফিটিং বডি এবং বাদাম সবসময় মাত্রাগতভাবে সামঞ্জস্যপূর্ণ হয় না, এমনকি যদি তারা একই রকম দেখায়। ব্র্যান্ডগুলি মিশ্রিত করার ফলে অনুপযুক্ত ফেরুল বসার এবং ফুটো পথ হতে পারে . একটি একক ফিটিং সমাবেশ জুড়ে একই ব্র্যান্ড ব্যবহার করুন।
কিছু সাপ্লাই চেইনে নকল বা ভুল চিহ্নযুক্ত ফিটিং একটি পরিচিত সমস্যা। সমালোচনামূলক অ্যাপ্লিকেশনের জন্য, একটি XRF (এক্স-রে ফ্লুরোসেন্স) বিশ্লেষক ব্যবহার করুন স্পট-চেক ইনকামিং উপাদান, বা উৎস থেকে একচেটিয়াভাবে ডিস্ট্রিবিউটর যারা প্রতিটি অর্ডারের সাথে ট্রেসযোগ্য MTR প্রদান করে।
একটি Swagelok কম্প্রেশন ফিটিং খরচ হতে পারে 3-5× একটি সমতুল্য নো-নাম ফিটিং এর চেয়ে বেশি , কিন্তু এটি একাধিক রিমেক, নথিভুক্ত মানের জাহাজের জন্য ডিজাইন করা হয়েছে এবং একটি বিশ্বব্যাপী পরিষেবা নেটওয়ার্ক রয়েছে৷ একটি প্রসেস প্ল্যান্টে যেখানে একটি একক ফিটিং লিক একটি অপরিকল্পিত শাটডাউনকে ট্রিগার করতে পারে প্রতি ঘন্টায় হাজার হাজার ডলার খরচ করে, প্রিমিয়াম সহজেই ন্যায্য।
একা ফিটিং সিস্টেমের চাপের রেটিং নির্ধারণ করে না — টিউবের প্রাচীরের বেধ সমানভাবে গুরুত্বপূর্ণ। উদাহরণস্বরূপ, একটি 0.049" ওয়াল টিউবের সাথে একটি 1/2" OD ফিটিং একটি 0.083" ওয়াল টিউবের সাথে একই ফিটিং থেকে উল্লেখযোগ্যভাবে কম রেট করা হয়েছে৷ সর্বদা দুর্বলতম উপাদানটির উপর ভিত্তি করে সিস্টেমের সর্বাধিক অনুমোদিত কাজের চাপ (MAWP) গণনা করুন৷
ক্রেতাদের সবচেয়ে সাধারণ ভুলগুলির মধ্যে একটি হল পাইপ ফিটিং অর্ডার করা যখন তাদের টিউব ফিটিংসের প্রয়োজন হয়, বা বিপরীতভাবে। মূল পার্থক্য:
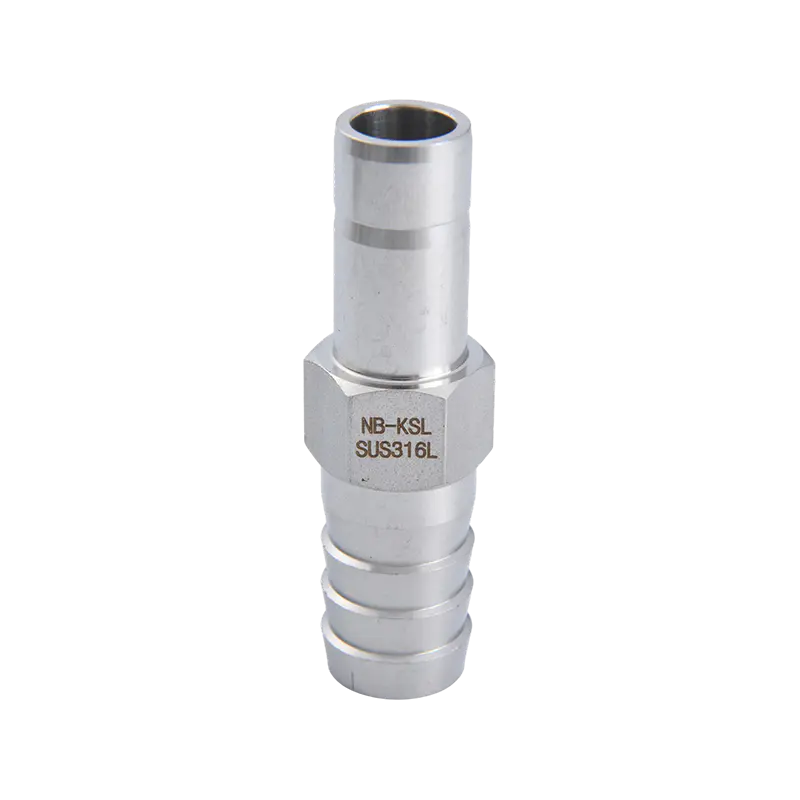
অনেক ফিটিংস উভয় জগতের সেতুবন্ধন করে — একটি পুরুষ সংযোগকারীর একদিকে একটি টিউব-এন্ড এবং অন্য দিকে একটি NPT বা BSP থ্রেড থাকে, যা একই সিস্টেমের টিউব এবং পাইপ অংশগুলির মধ্যে স্থানান্তর করার অনুমতি দেয়৷
NB-KSL® 2007 সালে প্রতিষ্ঠিত হওয়ার পর থেকে উচ্চ-চাপ প্রয়োগের জন্য বিভিন্ন উপকরণে উচ্চ মানের টিউব এবং পাইপ ফিটিং তৈরি করেছে। গত তিন বছরে গবেষণা ও উন্নয়নে অসাধারণ প্রচেষ্টার ফলস্বরূপ, NB-KSL® উচ্চ-চাপ যন্ত্রের পণ্যগুলির একটি নেতৃস্থা...
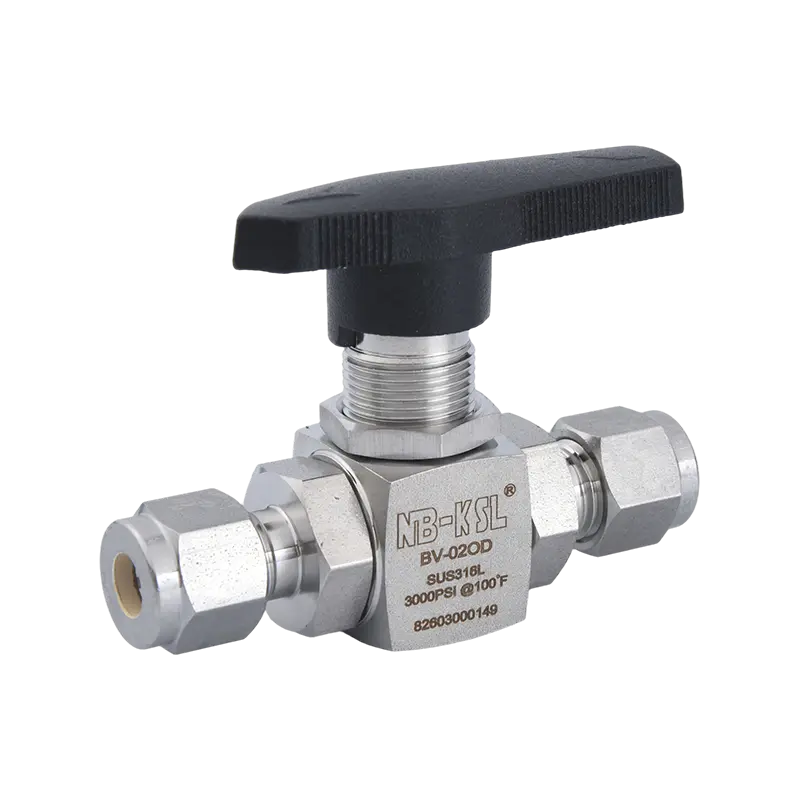
আপনার যদি একটি দ্রুত উত্তরের প্রয়োজন হয়: জল, বাষ্প, বায়ু, তেল, বা 1000 পিএসআই-এর নীচে হালকা রাসায়নিকগুলি পরিচালনা করে এমন বেশিরভাগ শিল্প পাইপিং সিস্টেমের জন্য, একটি 316 স্টেইনলেস স্টীল 2-পিস বা 3-পিস ফুল-পোর্ট বল ভালভ সহ পিটিএফই ...
একজন প্রসেস ইঞ্জিনিয়ার একবার আমাকে জিজ্ঞাসা করেছিলেন কেন একটি নতুন 3/8-ইঞ্চি সুই ভালভ নিচের দিকের চাপ ধরে রাখতে পারে না। ভালভ ত্রুটিপূর্ণ ছিল না; এটা oversized ছিল. স্টেমের প্রতিটি ছোট বাঁক প্রয়োজনীয় প্রক্রিয়ার চেয়ে বেশি প্রবাহিত...
একটি স্থির-ছাদের ট্যাঙ্ক একটি দাহ্য সুগন্ধি দ্রাবক সঞ্চয় করে। এর ভেন্ট লাইন বাষ্প সংগ্রহ বহুগুণে চলে। কাছাকাছি একটি পাম্প থেকে একটি বৈদ্যুতিক স্পার্ক বাষ্প-বাতাসের মিশ্রণকে জ্বালাতে পারে। শিখা সামনে ভেন্ট পাইপ বরাবর ভ্রমণ. একটি দীর্ঘ...
 1 ঝোংক্সিন ইউংগু জোন ডি বিল্ডিং 1, জিয়াংকু স্ট্রিট, ফেংহুয়া জেলা, নিংবো সিটি, ঝেজিয়াং প্রদেশ, চীন
 +86-574-88561893 / +86-15057497901
 কপিরাইট © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
পাইকারি স্টেইনলেস স্টীল ফিটিং এবং ভালভ প্রস্তুতকারক