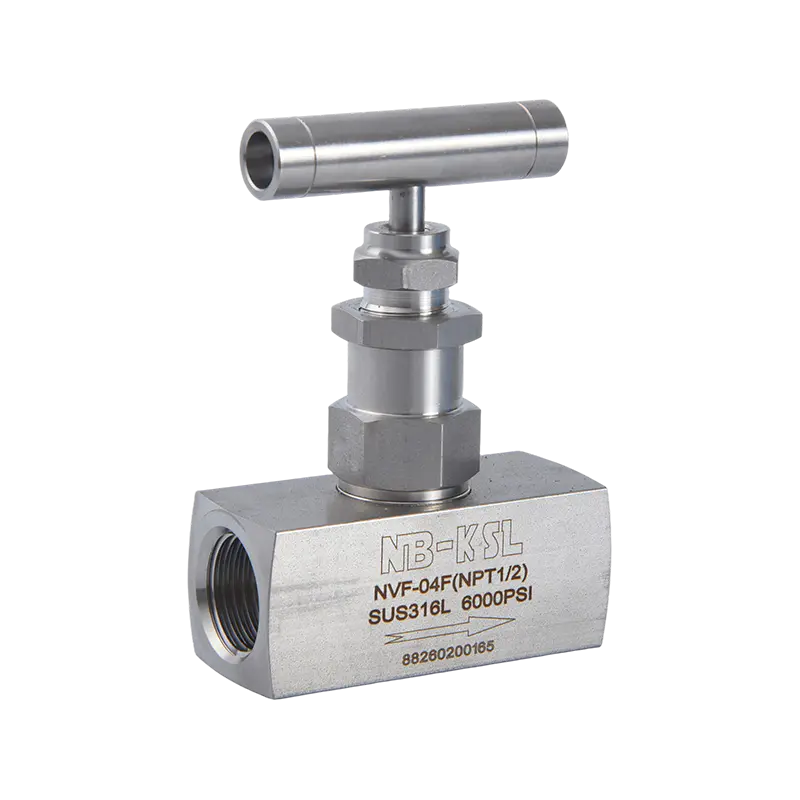
স্টেইনলেস স্টীল সুই ভালভ কি এবং তারা কিভাবে কাজ করে
একটি সুচ ভালভ নিয়ন্ত্রণ একটি সূক্ষ্ম-মেশিনযুক্ত আসনের মধ্যে এবং বাইরে একটি টেপারযুক্ত সুই-আকৃতির স্টেম অগ্রসর বা প্রত্যাহার করে একটি ছোট-বোর ছিদ্রের মধ্য দিয়ে প্রবাহিত হয়। হ্যান্ডহুইল বা অ্যাকচুয়েটর ঘোরার সাথে সাথে স্টেম থ্রেডগুলি এটিকে রৈখিকভাবে সরাতে থাকে, খুব সূক্ষ্ম রেজোলিউশনের সাথে সুচের ডগা এবং আসনের মধ্যে ফাঁকটি খোলা বা বন্ধ করে। একটি সাধারণ সুই ভালভ হ্যান্ডহুইলের একটি সম্পূর্ণ বাঁক শুধুমাত্র স্টেমের অবস্থান পরিবর্তন করে 0.5 থেকে 1.5 মিমি , অপারেটরকে ছোট প্রবাহ হারের উপর অত্যন্ত সুনির্দিষ্ট নিয়ন্ত্রণ প্রদান করে।
কেন স্টেইনলেস স্টীল বেশিরভাগ অ্যাপ্লিকেশনের জন্য পছন্দের উপাদান
স্টেইনলেস স্টীল সুই ভালভ ইন্সট্রুমেন্টেশন, প্রসেস কন্ট্রোল, তেল ও গ্যাস, রাসায়নিক, ফার্মাসিউটিক্যাল এবং সামুদ্রিক অ্যাপ্লিকেশনগুলিতে ব্যবহৃত সুই ভালভের বাজারে আধিপত্য বিস্তার করে কারণ স্টেইনলেস স্টীল এমন বৈশিষ্ট্যের সংমিশ্রণ সরবরাহ করে যা অন্য কোন সাধারণ ভালভ উপাদানের সাথে মেলে না:
- জারা প্রতিরোধের: গ্রেড 316 স্টেইনলেস স্টীল (সুই ভালভের জন্য সবচেয়ে সাধারণ গ্রেড) 16 থেকে 18% ক্রোমিয়াম, 10 থেকে 14% নিকেল এবং 2 থেকে 3% মলিবডেনাম রয়েছে, যা ক্লোরাইড, হালকা অ্যাসিড এবং বেশিরভাগ প্রক্রিয়াজাত রাসায়নিক দ্রব্যগুলিকে ইন্ডাস্ট্রিয়াল ইনস্ট্রুমেন্ট লাইনে সম্মুখীন করে।
- চাপ ক্ষমতা: নকল 316 স্টেইনলেস সুই ভালভ সংস্থা রেট করা হয়েছে 6,000 psi (414 বার) ইন্সট্রুমেন্টেশন সার্ভিসে মানসম্মত। উচ্চ চাপ বৈকল্পিক পৌঁছানোর 10,000 থেকে 20,000 psi (690 থেকে 1,380 বার) জলবাহী এবং গ্যাস পরীক্ষার অ্যাপ্লিকেশনের জন্য।
- তাপমাত্রা পরিসীমা: স্টেইনলেস স্টিলের সুই ভালভগুলি ক্রায়োজেনিক তাপমাত্রা থেকে নিচে পর্যন্ত নির্ভরযোগ্যভাবে কাজ করে মাইনাস 196°C (মাইনাস 321°F) উপযুক্ত আসন উপকরণ সহ, পর্যন্ত 600°C (1,112°F) অল-মেটাল সিট কনফিগারেশনে।
- পরিচ্ছন্নতা: মসৃণ, অ-ছিদ্রহীন 316 স্টেইনলেস পৃষ্ঠটি ব্যাকটেরিয়া আঠালোকে প্রতিরোধ করে এবং বাষ্প দিয়ে জীবাণুমুক্ত করা যেতে পারে, স্টেইনলেস সুই ভালভগুলিকে FDA এবং 3A স্যানিটারি স্ট্যান্ডার্ডের অধীনে ফার্মাসিউটিক্যাল এবং খাদ্য উৎপাদনে গ্রহণযোগ্য করে তোলে।
- অক্সিজেন পরিষেবার সাথে সামঞ্জস্যতা: যথাযথ ডিগ্রেসিং এবং পরিষ্কারের পদ্ধতির পরে, স্টেইনলেস স্টিলের সুই ভালভগুলি অক্সিজেন এবং অক্সিডাইজিং গ্যাস পরিষেবার জন্য অনুমোদিত হয় যেখানে কার্বন স্টিল এবং পিতল নিষিদ্ধ।
নিডেল ভালভে ব্যবহৃত স্টেইনলেস স্টিল গ্রেড: 304, 316, এবং 316L
সমস্ত স্টেইনলেস সুই ভালভ একই খাদ ব্যবহার করে না। গ্রেড জারা কর্মক্ষমতা, জোড়যোগ্যতা, এবং খরচ প্রভাবিত করে:
কম্পোজিশন, জারা প্রতিরোধের এবং প্রস্তাবিত পরিষেবার তুলনায় সুই ভালভগুলিতে ব্যবহৃত স্টেইনলেস স্টিলের গ্রেডগুলি | গ্রেড | কোটি % | নি % | মো % | মূল সুবিধা | প্রস্তাবিত পরিষেবা |
| 304 | 18 থেকে 20 | 8 থেকে 10.5 | কোনোটিই নয় | কম খরচে, সাধারণ জারা প্রতিরোধের | নন-ক্লোরাইড অভ্যন্তরীণ প্রক্রিয়া, জল, বায়ু |
| 316 | 16 থেকে 18 | 10 থেকে 14 | 2 থেকে 3 | ক্লোরাইড এবং অ্যাসিড প্রতিরোধের | তেল এবং গ্যাস, সামুদ্রিক, রাসায়নিক, উপকরণ |
| 316L | 16 থেকে 18 | 10 থেকে 14 | 2 থেকে 3 | কম কার্বন, জোড়-ক্ষয় প্রতিরোধী | ফার্মাসিউটিক্যাল, স্যানিটারি, ঢালাই সমাবেশ |
সুই ভালভ আসন উপকরণ এবং সিলিং এবং তাপমাত্রার উপর তাদের প্রভাব
সীট হল সিলিং সারফেস যা ভালভ বন্ধ থাকলে সুই ডগা যোগাযোগ করে। আসন উপাদান ভালভের বন্ধের গুণমান, তাপমাত্রার সীমা এবং প্রক্রিয়া তরলের সাথে সামঞ্জস্যতা নির্ধারণ করে:
- PTFE (পলিটেট্রাফ্লুরোইথিলিন): সবচেয়ে সাধারণ আসন উপাদান। কম বসার শক্তিতে বুদ্বুদ-আঁটসাঁট শাটঅফ প্রদান করে, বেশিরভাগ তরলের জন্য চমৎকার রাসায়নিক প্রতিরোধ এবং তাপমাত্রা পরিসীমা মাইনাস 200°C থেকে প্লাস 200°C . সামান্য সুই পৃষ্ঠের অসম্পূর্ণতা মেনে চলার জন্য যথেষ্ট নরম, মাঝারি পরিধানের পরেও নির্ভরযোগ্য বন্ধ করে দেয়।
- নাইলন (পলিমাইড): PTFE থেকে কম খরচ, ভাল সীল বৈশিষ্ট্য, কিন্তু তাপমাত্রা- প্রায় সীমিত প্লাস 120°C এবং শক্তিশালী অ্যাসিড এবং অনেক দ্রাবকের সাথে বেমানান। কম খরচে হাইড্রোলিক সুই ভালভ এবং জল পরিষেবা সাধারণ.
- ধাতু থেকে ধাতু (স্টেইনলেস স্টিল বা স্টেলাইট স্টেলাইট): যখন তাপমাত্রা PTFE সীমা অতিক্রম করে বা যখন প্রক্রিয়া তরল পলিমার আসনের সাথে বেমানান হয় তখন ব্যবহার করা হয়। ধাতব আসনগুলির জন্য উচ্চতর বসার শক্তি প্রয়োজন এবং কম চাপে নরম আসনগুলির বুদ্বুদ-আঁটসাঁট শাটঅফ অর্জন করে না, তবে নির্ভরযোগ্যভাবে কাজ করে 600°C এবং 10,000 psi এর উপরে খুব উচ্চ চাপে। স্টেলাইট-মুখী ধাতব আসনগুলি বেয়ার স্টেইনলেস-অন-স্টেইনলেস যোগাযোগের তুলনায় উল্লেখযোগ্যভাবে ভাল ক্ষয় এবং ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে।
- উঁকি (পলিথেরেথারকেটোন): উচ্চ-কর্মক্ষমতা পলিমার আসন PTFE বিকল্পগুলির জন্য উচ্চতর রাসায়নিক প্রতিরোধের প্রস্তাব, তাপমাত্রায় মাত্রিক স্থিতিশীলতা 250°C , এবং যান্ত্রিক শক্তি যা উচ্চ বসার চাপে এক্সট্রুশন প্রতিরোধ করে। গ্যাস স্যাম্পলিং ভালভ, ক্রোমাটোগ্রাফি সিস্টেম এবং উচ্চ-চাপ বিশ্লেষণাত্মক যন্ত্রে ব্যবহৃত হয়।
একটি গেজ ভালভ এবং একটি সুই ভালভ মধ্যে পার্থক্য কি?
A গেজ ভালভ একটি প্রসেস লাইন থেকে একটি প্রেসার গেজ (বা প্রেসার ট্রান্সমিটার) সংযোগ এবং বিচ্ছিন্ন করার জন্য একটি নির্দিষ্ট ধরণের সুই ভালভ উদ্দেশ্য-পরিকল্পিত। একটি আদর্শ সুই ভালভ হল একটি সাধারণ-উদ্দেশ্য প্রবাহ নিয়ন্ত্রণ এবং বন্ধ করার ডিভাইস। বিভ্রান্তি দেখা দেয় কারণ গেজ ভালভগুলি সুই ভালভের অভ্যন্তরীণ ব্যবহার করে, কিন্তু তারা শরীরের জ্যামিতি, পোর্ট কনফিগারেশন এবং উদ্দেশ্যমূলক ফাংশনে ভিন্ন। পার্থক্য বোঝা আন্ডার-স্পেসিফিকেশন (যেখানে একটি গেজ ভালভের প্রয়োজন হয় সেখানে একটি স্ট্যান্ডার্ড সুই ভালভ ইনস্টল করা) এবং অতিরিক্ত স্পেসিফিকেশন (প্রবাহ নিয়ন্ত্রণ অ্যাপ্লিকেশনের জন্য একটি গেজ ভালভ কেনা যেখানে এটি কোন সুবিধা প্রদান করে না) উভয়কে বাধা দেয়।
গেজ ভালভ: উদ্দেশ্য, নকশা, এবং মূল বৈশিষ্ট্য
একটি গেজ ভালভ তিনটি কাজ করে: এটি নিরাপদ গেজ অপসারণ এবং প্রতিস্থাপনের প্রক্রিয়া থেকে চাপ গেজকে বিচ্ছিন্ন করে; এটি একটি ব্লিড বা ভেন্ট পোর্ট প্রদান করে যা যন্ত্রটিকে সংযোগ বিচ্ছিন্ন করার আগে গেজ পাশকে চাপা দেয়; এবং এটি ক্রমাঙ্কন চেকের সময় একটি রেফারেন্স স্ট্যান্ডার্ড সংযোগ করার জন্য একটি ক্রমাঙ্কন পোর্ট হিসাবে কাজ করে। একটি গেজ ভালভের স্ট্যান্ডার্ড বৈশিষ্ট্য যা একটি সাধারণ সুই ভালভে পাওয়া যায় না:
- নীচের প্রক্রিয়া সংযোগ: গেজ ভালভগুলির শরীরের নীচের অংশে তাদের প্রসেস ইনলেট থাকে, সরাসরি প্রক্রিয়া পাইপ বা একটি ট্যাপিং পয়েন্টের সাথে সংযোগ করে। গেজ বা ট্রান্সমিটার উপরের পোর্টের সাথে সংযোগ করে। এই উল্লম্ব বিন্যাস ঘনীভূত নিষ্কাশন এবং পরিমাপ লাইনের স্ব-শুদ্ধকরণ নিশ্চিত করে।
- ব্লিড পোর্ট: গেজ ভালভ বডিতে একটি ছোট ব্লিড স্ক্রু বা সহায়ক সুই ভালভ গেজ সংযোগ বিচ্ছিন্ন হওয়ার আগে যন্ত্রের দিকটিকে বায়ুমণ্ডলে বা একটি নিরাপদ ড্রেনে প্রবেশ করতে দেয়। এটি গেজ অপসারণ করার সময় প্রযুক্তিবিদদের প্রক্রিয়া চাপ বা বিপজ্জনক তরলের সংস্পর্শে আসা থেকে বাধা দেয়।
- গেজ-স্ট্যান্ডার্ড সংযোগ সহ কমপ্যাক্ট বডি: প্রেশার গেজ, ট্রান্সমিটার এবং ম্যানিফোল্ড ব্লকে সরাসরি মাউন্ট করার জন্য গেজ ভালভগুলি প্রমিত সংযোগ দিয়ে তৈরি করা হয় - সাধারণত 1/4 ইঞ্চি NPT মহিলা ইনস্ট্রুমেন্ট পোর্ট এবং 1/2 ইঞ্চি NPT পুরুষ বা মহিলা প্রক্রিয়া সংযোগের উপর।
- অখণ্ড বনেট এবং স্টেম: গেজ ভালভের বনেট হাউজিং এবং স্টেম মেকানিজম ন্যূনতম পরিধানের সাথে ঘন ঘন অপারেশন (রক্ষণাবেক্ষণের সময় গেজকে আলাদা করার জন্য খোলা এবং বন্ধ করার) জন্য ডিজাইন করা হয়েছে, একটি উঠতি হ্যান্ডহুইল ব্যবহার করে যা খোলা বা বন্ধ অবস্থানের একটি স্পষ্ট দৃশ্যমান ইঙ্গিত দেয়।
স্ট্যান্ডার্ড সুই ভালভ: সাধারণ-উদ্দেশ্য প্রবাহ নিয়ন্ত্রণ ফাংশন
একটি স্ট্যান্ডার্ড সুই ভালভ প্রাথমিকভাবে যন্ত্রের টিউবিং, বিশ্লেষণাত্মক সরঞ্জাম, হাইড্রোলিক সার্কিট এবং প্রক্রিয়া লাইনে তরল এবং গ্যাসের থ্রটলিং এবং সুনির্দিষ্ট প্রবাহ নিয়ন্ত্রণের জন্য ডিজাইন করা হয়েছে। এর মূল নকশা অগ্রাধিকারগুলি হল:
- সূক্ষ্ম প্রবাহ সমন্বয়: দীর্ঘ সুই ভ্রমণ (পুরোপুরি বন্ধ থেকে সম্পূর্ণ খোলা পর্যন্ত অনেকগুলি বাঁক) এবং ছোট ছিদ্র ব্যাস (সাধারণত 1 থেকে 6 মিমি বোর ইন্সট্রুমেন্টেশন আকারে) ছোট প্রবাহ হারের অত্যন্ত সুনির্দিষ্ট থ্রটলিং করার অনুমতি দেয় যা একটি বল বা গেট ভালভ দিয়ে অসম্ভব।
- ইনলাইন ইনস্টলেশন: স্ট্যান্ডার্ড সুই ভালভের একটি স্ট্রেইট-থ্রু বা অ্যাঙ্গেল বডি থাকে যা একটি প্রসেস লাইনে ইনস্টল করার জন্য ডিজাইন করা হয়, যেখানে ইনলেট এবং আউটলেট পোর্ট উভয়েই একই প্রান্তের সংযোগ থাকে।
- প্রবাহের দিক সংবেদনশীলতা: অনেক সুই ভালভ একটি পছন্দের প্রবাহ দিক নির্দিষ্ট করে (সিটের নীচে বা সিটের উপরে)। সীটের নীচে প্রবাহ (সুই ডগার নীচে থেকে) কম চাপে ভাল বন্ধ করে দেয় এবং প্রক্রিয়া চাপ থেকে প্যাকিংকে রক্ষা করে। কিছু উচ্চ-চাপ প্রয়োগে সীটের উপর দিয়ে প্রবাহিত হওয়াকে (সুচের ডগা থেকে) অগ্রাধিকার দেওয়া হয় যাতে সুই বসাতে সাহায্য করার জন্য প্রক্রিয়া চাপ ব্যবহার করে বন্ধ করতে সহায়তা করা হয়।
পাশাপাশি-পাশে তুলনা: গেজ ভালভ বনাম সুই ভালভ
ফাংশন, নকশা এবং প্রয়োগ জুড়ে গেজ ভালভ এবং স্ট্যান্ডার্ড সুই ভালভের মধ্যে মূল পার্থক্য | বৈশিষ্ট্য | গেজ ভালভ | স্ট্যান্ডার্ড সুই ভালভ |
| প্রাথমিক ফাংশন | চাপ যন্ত্রগুলিকে বিচ্ছিন্ন এবং রক্ষা করুন | থ্রটল এবং নিয়ন্ত্রণ প্রবাহ হার |
| ব্লিড পোর্ট | হ্যাঁ, আদর্শ বৈশিষ্ট্য | মানসম্মত নয় |
| পোর্ট অভিযোজন | নীচের প্রক্রিয়া, শীর্ষ যন্ত্র | ইনলাইন বা কোণ (উভয় প্রান্ত সমান) |
| সংযোগ প্রমিতকরণ | গেজ-স্ট্যান্ডার্ড পোর্ট (1/4 NPT ইন্সট্রুমেন্ট সাইড) | প্রসেস-স্ট্যান্ডার্ড পোর্ট (NPT, কম্প্রেশন, SW) |
| প্রবাহ নিয়ন্ত্রণ ক্ষমতা | শুধুমাত্র চালু/বন্ধ বিচ্ছিন্নতা | সম্পূর্ণ পরিসীমা থ্রটলিং এবং শাটঅফ |
| সাধারণ চাপ রেটিং | 6,000 psi পর্যন্ত (414 বার) | 20,000 psi পর্যন্ত (1,380 বার) |
| চাক্ষুষ খোলা / বন্ধ ইঙ্গিত | রাইজিং হ্যান্ডহুইল বা স্টেম সূচক | শুধুমাত্র পালা গণনা |
| সাধারণ ইনস্টলেশন | প্রেশার গেজ বা ট্রান্সমিটারের নিচে | প্রক্রিয়া বা যন্ত্রের টিউব চালানো হয় |
একটি সুই ভালভ কিভাবে চয়ন করবেন: একটি সম্পূর্ণ নির্বাচন ফ্রেমওয়ার্ক
একটি অ্যাপ্লিকেশনের জন্য ভুল সুই ভালভ নির্বাচন করা অকাল ভালভ ব্যর্থতা, সিস্টেম লিক এবং প্রক্রিয়া নিয়ন্ত্রণ সমস্যার সবচেয়ে সাধারণ কারণগুলির মধ্যে একটি। সঠিক পদ্ধতিটি ক্রমানুসারে ছয়টি পরামিতির মাধ্যমে কাজ করে এবং অমিলের ঝুঁকি না নিয়ে কোনোটিই এড়িয়ে যাওয়া যায় না।
ধাপ 1: প্রক্রিয়া তরল এবং এর বৈশিষ্ট্য সংজ্ঞায়িত করুন
ভালভ বডি, সুই ডগা, সিট এবং প্যাকিংয়ের সংস্পর্শে থাকা তরল নির্বাচনের প্রতিটি উপাদান পছন্দ নির্ধারণ করে:
- তরল পর্যায়: তরল একটি তরল, গ্যাস, বা বাষ্প? গ্যাস পরিষেবার জন্য খুব কম সান্দ্রতা মিডিয়ার বিরুদ্ধে শাটঅফ বজায় রাখার জন্য ভালভের প্রয়োজন হয় যা তরল পদার্থের চেয়ে ক্ষুদ্রতম ফুটো পথ খুঁজে পায়। উপরে বাষ্প সেবা 180°C PTFE আসন নির্মূল করে এবং ধাতু-থেকে-ধাতু আসনের প্রয়োজন।
- রাসায়নিক সামঞ্জস্যতা: যাচাই করুন যে প্রতিটি ভেজা উপাদান (শরীর, সুই, আসন, প্যাকিং, স্টেম প্যাকিং, সিল) তরলের সাথে সামঞ্জস্যপূর্ণ। ক্ষয়কারী তরলগুলির জন্য, 316 স্টেইনলেস মানক। ঘনীভূত অ্যাসিড, ক্লোরিনযুক্ত দ্রাবক, বা হ্যালোজেনেটেড তরলগুলির জন্য, একটি রাসায়নিক সামঞ্জস্যতা তালিকার সাথে পরামর্শ করুন এবং চরম ক্ষেত্রে Hastelloy C-276 বডি ম্যাটেরিয়াল বা PTFE- রেখাযুক্ত দেহগুলি বিবেচনা করুন৷
- সান্দ্রতা: উচ্চ-সান্দ্রতাযুক্ত তরল (500 cSt-এর উপরে) ছোট ভালভের ছিদ্র জুড়ে উচ্চ চাপের ড্রপ তৈরি করে এবং প্রয়োজনীয় প্রবাহের হার অর্জনের জন্য একটি বড় ছিদ্রের আকারের প্রয়োজন হতে পারে। 5,000 cSt-এর উপরে অত্যন্ত উচ্চ-সান্দ্রতা তরলগুলি মানক ইন্সট্রুমেন্টেশন নিডেল ভালভের মধ্য দিয়ে প্রবাহিত নাও হতে পারে এবং বৃহত্তর প্রবাহ প্যাসেজ সহ প্রক্রিয়া-গ্রেড ভালভের প্রয়োজন হয়।
- ঘর্ষণ বিষয়বস্তু: স্লারি, বালি-বোঝাই তরল এবং শক্ত কণা বহনকারী তরল সুচের ডগা এবং আসন নষ্ট করে। ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিষেবার জন্য, ক্ষয়-প্রতিরোধী পরিষেবার জন্য রেট করা শক্ত স্টেলাইট-মুখী সূঁচ এবং আসন সহ ভালভ নির্বাচন করুন, অথবা তরল পরিষ্কার যেখানে সিস্টেমের পয়েন্টগুলিতে সুই ভালভগুলি স্থানান্তরিত করার কথা বিবেচনা করুন।
ধাপ 2: চাপ এবং তাপমাত্রার প্রয়োজনীয়তা নিশ্চিত করুন
চাপ এবং তাপমাত্রা রেটিং একটি পর্যাপ্ত নিরাপত্তা মার্জিন সঙ্গে সর্বোচ্চ অপারেটিং শর্ত অতিক্রম করা আবশ্যক. গুরুত্বপূর্ণ নিয়ম: সর্বোচ্চ অপারেটিং চাপ এবং সর্বোচ্চ অপারেটিং তাপমাত্রা উভয়ই অবশ্যই ভালভের যুগপত রেটিং এর মধ্যে থাকতে হবে, কারণ চাপের রেটিং সাধারণত উচ্চ তাপমাত্রার জন্য তাপমাত্রা-নির্ধারিত হয়:
- একটি সুই ভালভ রেট 38°C (100°F) এ 6,000 psi থেকে derated হতে পারে 200°C এ 4,500 psi . সর্বদা প্রকৃত অপারেটিং তাপমাত্রায় প্রস্তুতকারকের চাপ-তাপমাত্রা (P-T) বক্ররেখা যাচাই করুন।
- পরিবেষ্টিত তাপমাত্রায় জল বা তেল দিয়ে হাইড্রোলিক এবং চাপ পরীক্ষার অ্যাপ্লিকেশনের জন্য, উচ্চ-চাপের সুই ভালভগুলিকে রেট দেওয়া হয়েছে 10,000 psi (690 বার) সাধারণত প্রয়োজনীয় এবং 316 স্টেইনলেসে সহজেই উপলব্ধ।
- ক্রায়োজেনিক পরিষেবার জন্য (তরল নাইট্রোজেন, এলএনজি, তরল অক্সিজেন), যাচাই করুন যে দেহ এবং স্টেম উভয় উপাদানই ন্যূনতম অপারেটিং তাপমাত্রায় প্রভাবের দৃঢ়তা নথিভুক্ত করেছে। অস্টেনিটিক স্টেইনলেস স্টিল (304 এবং 316) পর্যাপ্ত শক্ততা বজায় রাখে মাইনাস 196°C ; কার্বন ইস্পাত ভালভ ক্রায়োজেনিক পরিষেবার জন্য গ্রহণযোগ্য নয়।
ধাপ 3: প্রয়োজনীয় প্রবাহ সহগ নির্ধারণ করুন (Cv)
প্রবাহ সহগ Cv (বা মেট্রিক ইউনিটে Kv) সংজ্ঞায়িত করে যে একটি সংজ্ঞায়িত চাপ ড্রপে সম্পূর্ণ খোলা ভালভের মধ্য দিয়ে কতটা প্রবাহ যায়। থ্রটলিং পরিষেবায় ব্যবহৃত সুই ভালভগুলির জন্য, প্রবাহের হার এবং চাপ হ্রাসের প্রয়োজনীয়তা থেকে প্রয়োজনীয় সিভি গণনা করা হয়:
তরলের জন্য: Cv = Q × √(SG / ΔP)
যেখানে Q হল প্রতি মিনিটে ইউএস গ্যালনে প্রবাহ, SG হল জলের সাপেক্ষে তরল নির্দিষ্ট মাধ্যাকর্ষণ, এবং ΔP হল psi-তে চাপের ড্রপ। সুই ভালভ ভ্রমণের সংবেদনশীল মধ্যম অংশে নিয়ন্ত্রিত প্রবাহের হার পড়ার জন্য (নিডেলের চরম ডগায় নয় যেখানে নিয়ন্ত্রণ রেজোলিউশন দুর্বল), এমন একটি ভালভ নির্বাচন করুন যার সর্বোচ্চ সিভি প্রায় স্বাভাবিক প্রবাহে প্রয়োজনীয় সিভির 3 থেকে 5 গুণ . এটি সম্পূর্ণ খোলার প্রায় 20 থেকে 30% অপারেটিং পয়েন্টে রাখে, যেখানে সুই ভালভ নিয়ন্ত্রণযোগ্যতা সর্বোত্তম। নকশা অনুসারে সুই ভালভের খুব কম সিভি মান রয়েছে: একটি সাধারণ 1/4 ইঞ্চি NPT ইনস্ট্রুমেন্টেশন সুই ভালভ প্রায় সর্বোচ্চ সিভি আছে 0.3 থেকে 0.8 , উচ্চ-ভলিউম থ্রটলিং এর পরিবর্তে সুনির্দিষ্ট নিম্ন-প্রবাহ নিয়ন্ত্রণের জন্য উপযুক্ত করে তোলে।
ধাপ 4: শেষ সংযোগ নির্বাচন করুন
সুই ভালভগুলি বেশ কয়েকটি শেষ সংযোগের প্রকারের সাথে উপলব্ধ, এবং পছন্দটি অবশ্যই সংলগ্ন টিউবিং বা পাইপিং এবং চাপ শ্রেণীর উভয়ের সাথেই মিলতে হবে:
- NPT থ্রেডেড (ন্যাশনাল পাইপ থ্রেড টেপার): উত্তর আমেরিকায় ইন্সট্রুমেন্টেশন সুই ভালভের জন্য সবচেয়ে সাধারণ সংযোগ। থেকে মাপ 1/8 ইঞ্চি থেকে 1 ইঞ্চি NPT . থ্রেডগুলিতে PTFE টেপ বা পাইপ সিলান্ট প্রয়োজন। পর্যন্ত সর্বোচ্চ চাপ ক্ষমতা 6,000 psi স্টেইনলেস ভালভ বডিতে ছোট NPT সংযোগের জন্য।
- কম্প্রেশন ফিটিং (স্বগেলোক-টাইপ বা পার্কার এ-লোক): স্টেইনলেস বা অন্যান্য টিউব উপকরণে ইনস্ট্রুমেন্ট টিউবিং সংযোগের জন্য। কম্প্রেশন ফিটিং ফেরুলস টিউব OD-তে কামড় দেয়, থ্রেডিং ছাড়াই একটি লিক-মুক্ত সংযোগ তৈরি করে। রেট দেওয়া হয়েছে 3,000 থেকে 10,000 psi টিউবের আকার এবং উপাদানের উপর নির্ভর করে। বিশ্লেষণাত্মক যন্ত্র, গ্যাস ক্রোমাটোগ্রাফি লাইন এবং পরীক্ষাগার সরঞ্জামের জন্য মানক।
- সকেট ওয়েল্ড (SW): ভালভ বডি পাইপের প্রান্তে স্লিপ করা হয় এবং জয়েন্ট ফিলেট-ওয়েল্ড করা হয়। উচ্চ-চাপ উচ্চ-তাপমাত্রা প্রক্রিয়া পাইপিং-এ প্রয়োজনীয় যেখানে থ্রেডযুক্ত সংযোগগুলি কোড দ্বারা নিষিদ্ধ। ASME B31.3 প্রসেস পাইপিং সাধারণত ক্লাস 1500 এবং ক্লাস 2500 প্রেসার ক্লাস সার্ভিসে সকেট ওয়েল্ড সুই ভালভ ব্যবহার করে।
- বাট ওয়েল্ড (BW): ভালভ বডিতে প্লেইন পাইপের প্রান্ত থাকে যা পাইপলাইনে বাট-ওয়েল্ড করা হয়। সর্বোচ্চ-চাপ এবং সর্বোচ্চ-তাপমাত্রার পাইপিংয়ের জন্য ব্যবহৃত হয় যেখানে কোনও যান্ত্রিক জয়েন্ট গ্রহণযোগ্য নয়। পাওয়ার প্লান্ট ইনস্ট্রুমেন্ট রুট ভালভ ইনস্টলেশনে সাধারণ।
- BSPP বা মেট্রিক থ্রেড: ইউরোপ এবং এশিয়া প্যাসিফিক বাজারে মান. BSPP (ব্রিটিশ স্ট্যান্ডার্ড প্যারালাল পাইপ) একটি সমান্তরাল থ্রেড যা থ্রেড টেপারের পরিবর্তে মুখ বা বন্ডেড ওয়াশারের উপর সিল করে, উপযুক্ত সিলিং ওয়াশারের সাথে ব্যবহার করার সময় সিল্যান্ট ছাড়াই একটি পুনঃব্যবহারযোগ্য লিকপ্রুফ সংযোগ প্রদান করে।
ধাপ 5: সঠিক প্যাকিং টাইপ নির্বাচন করুন
স্টেম প্যাকিং ঘূর্ণায়মান স্টেম এবং ভালভ বডি বনেটের মধ্যে বৃত্তাকার ব্যবধানকে সিল করে দেয়, প্রক্রিয়া তরলকে স্টেম বরাবর বায়ুমণ্ডলে ফুটো হতে বাধা দেয়। প্যাকিং পছন্দ অপারেটিং তাপমাত্রা পরিসীমা, রাসায়নিক সামঞ্জস্য এবং প্যাকিং ঘর্ষণকে প্রভাবিত করে (যা ভালভ পরিচালনা করার জন্য প্রয়োজনীয় হ্যান্ডহুইল টর্ক নির্ধারণ করে):
- PTFE প্যাকিং: বেশিরভাগ অ্যাপ্লিকেশনের জন্য স্ট্যান্ডার্ড। তাপমাত্রা পরিসীমা মাইনাস 200°C থেকে প্লাস 200°C . চমৎকার রাসায়নিক প্রতিরোধ, কম ঘর্ষণ (চালানো সহজ), কিন্তু উচ্চ তাপমাত্রায় সময়ের সাথে সাথে হামাগুড়ি দেয়, প্যাকিং বাদামকে পর্যায়ক্রমে পুনরায় শক্ত করার প্রয়োজন হয়।
- গ্রাফাইল (নমনীয় গ্রাফাইট) প্যাকিং: 200 ডিগ্রি সেলসিয়াসের উপরে উচ্চ-তাপমাত্রার পরিষেবার জন্য এবং বাষ্প, তাপ স্থানান্তর তরল এবং অ্যাপ্লিকেশন যেখানে PTFE অনুপযুক্ত হবে তার জন্য ব্যবহৃত হয়। পর্যন্ত তাপমাত্রা রেটিং 550°C নন-অক্সিডাইজিং পরিষেবাতে। পিটিএফই-এর তুলনায় উচ্চ ঘর্ষণ, ভালভ হ্যান্ডহুইল পরিচালনা করার জন্য আরও শক্তি প্রয়োজন।
- মেটাল বেলো সীল: একটি ঢালাই করা ধাতব বেলো ঐতিহ্যবাহী প্যাকিংকে সম্পূর্ণরূপে প্রতিস্থাপন করে, যা শূন্য পলাতক নির্গমনের একটি হারমেটিকভাবে সিল করা স্টেম প্রদান করে। অত্যন্ত উদ্বায়ী জৈব যৌগ (VOC) পরিষেবার জন্য EPA পদ্ধতি 21 প্রবিধান দ্বারা প্রয়োজনীয়। বেলো-সিল করা সুই ভালভ উল্লেখযোগ্যভাবে বেশি ব্যয়বহুল কিন্তু সম্পূর্ণরূপে ব্যর্থতার মোড হিসাবে প্যাকিং ফুটো দূর করে।
ধাপ 6: শরীরের ধরন এবং বিশেষ পরিষেবার প্রয়োজনীয়তা যাচাই করুন
মূল পরামিতিগুলির বাইরে, বেশ কয়েকটি অ্যাপ্লিকেশন-নির্দিষ্ট প্রয়োজনীয়তা নিশ্চিত করতে হবে:
- কোণ বনাম সোজা শরীর: কোণ সুই ভালভের শরীরের মধ্য দিয়ে একটি 90-ডিগ্রি প্রবাহের পথ থাকে এবং যেখানে প্রক্রিয়া পাইপিং এক দিক থেকে ভালভের কাছে আসে এবং লম্বভাবে প্রস্থান করে (একটি পাইপের কনুই দূর করে) সেখানে পছন্দ করা হয়। স্ট্রেইট-থ্রু বডি চাপ কমিয়ে দেয় এবং ইনলাইন থ্রটলিং পরিষেবার জন্য আদর্শ।
- রাইজিং বনাম নন-রাইজিং স্টেম: ভালভ খোলার সাথে সাথে একটি ক্রমবর্ধমান স্টেম উপরের দিকে সরে যায়, যা একটি স্পষ্ট দৃশ্যমান অবস্থানের ইঙ্গিত দেয় এবং প্যাকিং লোডের অধীনে কান্ডের থ্রেডের পরিধানকে ঘূর্ণন থেকে বিরত রাখে। অ-উদীয়মান ডালপালা জায়গায় ঘোরে, যেখানে হেডরুম সীমিত সেখানে পছন্দ করা হয়।
- লকযোগ্য হ্যান্ডহুইল: নিরাপত্তা-সমালোচনামূলক অ্যাপ্লিকেশনগুলিতে যেখানে ভালভের অবস্থান অননুমোদিত সমন্বয়ের বিরুদ্ধে সুরক্ষিত করা আবশ্যক, হ্যান্ডহুইল লক করা বা তার-সিলের বিধানগুলি চাবি ছাড়া বা তারের সীল ভাঙা টেম্পারিং প্রতিরোধ করে৷
- NACE MR0175 / ISO 15156 সম্মতি: টক পরিষেবাতে তেল এবং গ্যাস প্রয়োগের জন্য (হাইড্রোজেন সালফাইডযুক্ত পরিবেশ) সালফাইড স্ট্রেস ক্র্যাকিং প্রতিরোধ করে এমন উপকরণ প্রয়োজন। NACE-সঙ্গী স্টেইনলেস সুই ভালভ মান পূরণ করতে নিয়ন্ত্রিত রসায়ন এবং সমস্ত ভেজা উপাদানের কঠোরতা ব্যবহার করে। টক পরিষেবার জন্য ভালভ কেনার সময় স্পষ্টভাবে NACE সম্মতি যাচাই করুন।
কীভাবে একটি সুই ভালভ ফুটো হওয়া বন্ধ করবেন: প্রতিটি লিকের ধরন নির্ণয় এবং ঠিক করা
একটি ফুটো হওয়া সুই ভালভ তিনটি অবস্থানের মধ্যে একটিতে ব্যর্থ হয়: স্টেমের মাধ্যমে (বাহ্যিক প্যাকিং লিক), আসনের মাধ্যমে (বদ্ধ সুইয়ের পরে অভ্যন্তরীণ বা প্রক্রিয়া-সাইড লিক), বা শরীরের সংযোগের মাধ্যমে (থ্রেড বা ফিটিং লিক)। প্রতিটি প্রকারের একটি স্বতন্ত্র রোগ নির্ণয় এবং মেরামতের পদ্ধতি রয়েছে এবং তাদের বিভ্রান্ত করার ফলে সময় নষ্ট হয় এবং ফাঁস আরও খারাপ হওয়ার ঝুঁকি থাকে।
লিক টাইপ 1: স্টেম প্যাকিং লিক (বাহ্যিক পলাতক নির্গমন)
একটি স্টেম প্যাকিং লিক ভালভ স্টেমের চারপাশে তরল কাঁদা বা মিস্টিং হিসাবে প্রদর্শিত হয় যেখানে এটি সরাসরি হ্যান্ডহুইলের উপরে বনেট থেকে বেরিয়ে যায়। এটি ফিল্ড সার্ভিসে সবচেয়ে সাধারণ সুই ভালভ লিক এবং বেশিরভাগ ক্ষেত্রে পরিষেবা থেকে ভালভ অপসারণ না করেই বন্ধ করা যেতে পারে।
কারণ:
- PTFE প্যাকিং কম্প্রেশন এবং তাপমাত্রা সাইক্লিংয়ের অধীনে সময়ের সাথে সাথে ঠান্ডা-প্রবাহিত (ক্রেপ্ট) থাকে, যা স্টেমের উপর যোগাযোগের চাপ কমায়
- প্রক্রিয়া তরল থেকে রাসায়নিক আক্রমণ দ্বারা প্যাকিং ক্ষয়প্রাপ্ত হয়েছে
- প্রাথমিক ইনস্টলেশনের সময় প্যাকিং বাদামটি কখনই সঠিক স্পেসিফিকেশনে শক্ত করা হয়নি
- ভালভ স্টেমটি একটি পরিধানের খাঁজ তৈরি করেছে যেখানে এটি প্যাকিংয়ের সাথে যোগাযোগ করে, প্যাকিং নিজেই অক্ষত থাকা সত্ত্বেও একটি ফুটো পথ প্রদান করে
কিভাবে একটি স্টেম প্যাকিং লিক বন্ধ করতে:
- প্রথম প্রচেষ্টা: প্যাকিং বাদাম শক্ত করুন। বেশিরভাগ সুই ভালভের একটি প্যাকিং বাদাম থাকে (এটিকে একটি গ্রন্থি বাদামও বলা হয়) যা স্টেমের বিরুদ্ধে প্যাকিংকে সংকুচিত করে। উপযুক্ত ওপেন-এন্ড রেঞ্চ ব্যবহার করে, প্যাকিং বাদামটি শক্ত করুন এক-চতুর্থাংশ পালা (90 ডিগ্রি) যখন ভালভ স্বাভাবিক অপারেটিং চাপের অধীনে পরিষেবাতে থাকে তখন ঘড়ির কাঁটার দিকে। প্রতিটি বৃদ্ধির পরে ফাঁসের জন্য পরীক্ষা করুন। অতিক্রম করবেন না একটি সম্পূর্ণ বাঁক (360 ডিগ্রী) ভালভের অপারেটিং টর্ক পরীক্ষা না করেই সম্পূর্ণ শক্ত করা, কারণ অতিরিক্ত টাইট করা প্যাকিং হ্যান্ডহুইলটিকে ঘুরানো কঠিন করে তোলে এবং স্টেম পরিধানকে ত্বরান্বিত করে।
- যদি শক্ত করা লিক বন্ধ করে: প্রয়োগ করা প্যাকিং বাদাম পালা সংখ্যা রেকর্ড করুন. যদি লিক বন্ধ করার জন্য একাধিক পূর্ণ মোড়ের প্রয়োজন হয়, প্যাকিংটি উল্লেখযোগ্যভাবে সংকুচিত হয়েছে এবং অদূর ভবিষ্যতে প্রতিস্থাপনের প্রয়োজন হবে। পরবর্তী রক্ষণাবেক্ষণের সুযোগে প্যাকিং প্রতিস্থাপনের সময়সূচী করুন।
- যদি শক্ত করা লিক বন্ধ না করে বা ভালভ কাজ করার জন্য খুব শক্ত হয়ে যায়: প্যাকিং প্রতিস্থাপন করা আবশ্যক. এর জন্য ভালভকে চাপমুক্ত করতে হবে, এটিকে আপস্ট্রিম এবং ডাউনস্ট্রীম উভয় চাপ থেকে বিচ্ছিন্ন করতে হবে এবং প্যাকিং পিক বা এক্সট্রাক্টর ব্যবহার করে প্যাকিং বাদাম এবং পুরানো প্যাকিং অপসারণ করতে হবে। ভালভ প্রস্তুতকারকের দ্বারা নির্দিষ্ট করা একই ধরণের এবং আকারের নতুন প্যাকিং ইনস্টল করুন, ভালভ প্রস্তুতকারকের প্রস্তাবিত লুব্রিকেন্ট (প্রায়শই PTFE গ্রীস) দিয়ে স্টেমটি হালকাভাবে লুব্রিকেট করুন, পুনরায় একত্রিত করুন এবং প্যাকিং বাদামটিকে প্রস্তুতকারকের নির্দিষ্ট টর্কের সাথে পুনরায় শক্ত করুন।
- যদি স্টেম নিজেই স্কোর বা খাঁজকাটা হয়: প্যাকিংয়ের সাথে স্টেমটি অবশ্যই প্রতিস্থাপন করতে হবে, কারণ ক্ষতিগ্রস্ত স্টেম পৃষ্ঠের ফলে নতুন প্যাকিং অবিলম্বে ফুটো হয়ে যাবে। স্টেম ক্ষয় বা স্কোরিংয়ের গুরুতর ক্ষেত্রে, পুরো ভালভ বডি প্রতিস্থাপনের প্রয়োজন হতে পারে।
লিক টাইপ 2: সিট লিক (বন্ধ ভালভের মাধ্যমে প্রবাহ)
একটি সীট ফুটো ভালভের মধ্য দিয়ে প্রবাহকে যেতে দেয় এমনকি হ্যান্ডহুইলটি পুরোপুরি শক্ত হয়ে বন্ধ থাকলেও। এটি একটি অন্যথায় বন্ধ ভালভের নিচের দিকে প্রবাহ পর্যবেক্ষণ করে বা একটি বন্ধ সিস্টেমে নিম্নধারার চাপ বৃদ্ধি পরিমাপ করে সনাক্ত করা হয়। সিট লিক স্টেইনলেস স্টীল সুই ভালভ তিনটি প্রধান কারণ আছে:
- আসন ক্ষয় বা ক্ষতি: নরম PTFE বা নাইলন সীট ঘষিয়া তুলিয়া ফেলিতে সক্ষম কণা, গহ্বর, বা দূষিত আসনের বিরুদ্ধে বারবার বন্ধ হওয়ার দ্বারা ক্ষয়প্রাপ্ত হয়েছে। এমনকি আসন পৃষ্ঠের মাইক্রোস্কোপিক স্কোরিং একটি ফুটো পথ তৈরি করে যা সুই-টু-সিট যোগাযোগ লাইনকে বাইপাস করে।
- সুই ডগা ক্ষতি: শক্ত হয়ে যাওয়া স্টেইনলেস সূঁচের ডগা চিপ করা, ক্ষয়প্রাপ্ত বা প্লাস্টিকভাবে বিকৃত করা হয়েছে অতি-বন্ধ (উচ্চ বেগে ভালভ বন্ধ করা বা অতিরিক্ত ক্লোজিং টর্ক প্রয়োগ করা) দ্বারা। একটি ক্ষতিগ্রস্ত সুই ডগা আসনের সাথে একটি সম্পূর্ণ 360-ডিগ্রী সীল রেখা তৈরি করতে পারে না।
- সিটে বিদেশী উপাদান: বন্ধ করার সময় সুই এবং আসনের মধ্যে আটকে থাকা একটি কণা সম্পূর্ণ বসতে বাধা দেয়। এটি প্রায়শই অস্থায়ী হয় এবং কণাটিকে ফ্লাশ করার জন্য ভালভটিকে সংক্ষিপ্তভাবে খোলার মাধ্যমে সাইকেল চালানোর মাধ্যমে সমাধান করা হয়, তারপরে সাবধানে পুনরায় বন্ধ করা হয়।
কিভাবে একটি আসন ফুটো বন্ধ করতে:
- সিট ফ্লাশ করুন: আসন এলাকা থেকে কোনো কণা পরিষ্কার করার জন্য একটি সংক্ষিপ্ত সময়ের জন্য ভালভটি সম্পূর্ণরূপে খুলুন, তারপর শুধুমাত্র অবিচলিত হাতের চাপ দিয়ে ধীরে ধীরে পুনরায় বন্ধ করুন। ভালভটি জোর করে বন্ধ করতে হ্যান্ডহুইলে রেঞ্চ ব্যবহার করবেন না, কারণ এটি স্থায়ীভাবে নরম আসনগুলিকে চূর্ণ করে এবং ক্ষতি করে।
- আসন প্রতিস্থাপন করুন: প্রতিস্থাপনযোগ্য PTFE আসন সহ বেশিরভাগ সুই ভালভকে পুনরায় বসানো যেতে পারে ভালভকে চাপ দিয়ে, স্টেম এবং সুই সমাবেশ অপসারণ করে, পুরানো সিট সন্নিবেশ বের করে এবং একটি নতুন আসনে চাপ দিয়ে। প্রস্তুতকারকের সীট প্রতিস্থাপন কিটগুলিতে সঠিক আসনের মাত্রা এবং নির্দেশাবলী অন্তর্ভুক্ত থাকে। সীট প্রতিস্থাপনের পরে, প্রতিরোধ অনুভূত না হওয়া পর্যন্ত হাত দিয়ে ভালভটি বন্ধ করুন এবং একটি ফুটো পরীক্ষা দিয়ে বুদবুদ-আঁটসাঁট শাটঅফ যাচাই করুন।
- ভালভ প্রতিস্থাপন করুন: যদি ভালভের বডি সিট টেপার বা সুই ডগা ক্ষতিগ্রস্ত হয় (ধাতু-সিট ভাল্বে ক্ষয়প্রাপ্ত, পিট করা বা চিপ করা), তাহলে ধাতু-সিটেড ভালভের জন্য ভালভ গ্রাইন্ডিং যৌগ দিয়ে সুই এবং সিটকে ল্যাপ করে পুনরায় বসানো সম্ভব। যাইহোক, নরম-সিটেড ইন্সট্রুমেন্টেশন সুই ভালভের জন্য, একটি ক্ষতিগ্রস্থ বডি সিটের জন্য সাধারণত সম্পূর্ণ ভালভ প্রতিস্থাপনের প্রয়োজন হয়, কারণ ক্ষেত্রের মধ্যে সিট টেপারের নির্ভুলভাবে পুনরায় মেশিন করা ব্যবহারিক নয়।
লিক টাইপ 3: সংযোগ লিক (থ্রেড বা ফিটিং লিক)
একটি সংযোগ ফুটো ভালভ বডি এবং সংলগ্ন পাইপ ফিটিং বা টিউব ফিটিং এর মধ্যে সংযোগস্থলে প্রদর্শিত হয়, স্টেমে বা সিটের মাধ্যমে নয়। এটি একটি লিক জয়েন্ট, একটি লিক ভালভ নয়। কারণ ও প্রতিকার:
- এনপিটি থ্রেড লিক: থ্রেডে অপর্যাপ্ত সিলান্ট, ক্রস-থ্রেডেড সংযোগ, বা অপর্যাপ্ত থ্রেড এনগেজমেন্ট (NPT-এ চার থেকে পাঁচটি থ্রেডের কম)। প্রতিকার: ডিপ্রেসারাইজ করুন, সংযোগ বিচ্ছিন্ন করুন, তাজা PTFE টেপ প্রয়োগ করুন (থ্রেড ঘূর্ণনের দিকে ন্যূনতম 3 থেকে 4টি মোড়ানো) বা পাইপ থ্রেড সিলান্ট পেস্ট প্রয়োগ করুন এবং সঠিক টর্ক দিয়ে পুনরায় সংযোগ করুন। একটি 1/4 ইঞ্চি NPT পুরুষ থ্রেড শক্ত করা উচিত 12 থেকে 15 Nm (9 থেকে 11 ফুট-পাউন্ড) হ্যান্ড-টাইট করার পরে, সাধারণত 2 থেকে 3 হাত-আঁটসাঁট ব্যস্ততার অতীত হয়ে যায়।
- কম্প্রেশন ফিটিং লিক: প্রাথমিক ইনস্টলেশনের সময় ফেরুলটি সম্পূর্ণরূপে সোয়াজ করা হয়নি, বা শক্ত করার আগে ভালভ বডি স্টপে টিউব সম্পূর্ণরূপে ঢোকানো হয়নি। একটি নতুন ইনস্টলেশনের জন্য প্রতিকার: বাদামকে অতিরিক্ত শক্ত করে ফিটিং পুনরায় তৈরি করুন দৃঢ় প্রতিরোধের বিন্দুর এক-চতুর্থাংশ বাঁক . পূর্বে তৈরি এবং পুনরায় শক্ত করা সংযোগের জন্য, ফেরুলটি প্রতিস্থাপন করুন এবং শক্ত করার আগে নতুন টিউবটি চৌকোভাবে কাটা এবং সম্পূর্ণভাবে উপবিষ্ট হয়ে ইনস্টলেশন পদ্ধতিটি পুনরাবৃত্তি করুন।
- ঢালাই সংযোগ লিক: সকেট-ওয়েল্ড সংযোগে ফিললেট ওয়েল্ডে একটি পিনহোল বা ফাটল অপর্যাপ্ত ঢালাই অনুপ্রবেশ বা ওয়েল্ড পোরোসিটি নির্দেশ করে। এর জন্য ত্রুটিপূর্ণ এলাকাটি নাকাল করার পরে পুনরায় ওয়েল্ডিং প্রয়োজন এবং এটি ASME B31.3 বা প্রযোজ্য পাইপিং কোডের প্রয়োজনীয়তা অনুসরণ করে একটি প্রত্যয়িত ওয়েল্ডারের জন্য একটি কাজ।
প্রতিরোধমূলক অনুশীলনগুলি যা শুরু করার আগে বেশিরভাগ সুই ভালভ লিকগুলিকে দূর করে
- ভালভ বন্ধ করতে কখনই হ্যান্ডহুইলে রেঞ্চ ব্যবহার করবেন না। সুই ভালভ শুধুমাত্র হাত চাপ দ্বারা বন্ধ করার জন্য ডিজাইন করা হয়. রেঞ্চ-আঁটসাঁট করা নরম আসনগুলিকে চূর্ণ করে এবং স্কোর সুই টিপস, ব্যবহারের অল্প সময়ের মধ্যে সিট ফাঁসের গ্যারান্টি দেয়।
- সম্পূর্ণরূপে বন্ধ করার পর এক-চতুর্থাংশ বাঁক বন্ধ করুন। কিছু ডিজাইনে, এটি অত্যধিক স্টেম লোড থেকে মুক্তি দেয় এবং দীর্ঘস্থায়ী কম্প্রেসিভ লোডের অধীনে নরম সিটকে ঠান্ডা-প্রবাহিত হতে বাধা দেয়, এটি ভালভ পুনরায় খোলা এবং আসনের আয়ু বাড়াতে সহজ করে তোলে।
- সঠিক প্রবাহ দিক দিয়ে ভালভ ইনস্টল করুন। একটি প্রবাহ-দিক-সংবেদনশীল সুই ভালভকে পিছনের দিকে পরিচালনা করা (যখন নকশার জন্য সিটের নীচে প্রবাহের প্রয়োজন হয় তখন সিটের উপর দিয়ে প্রবাহিত হয়) প্যাকিংকে সরাসরি চাপ দিতে পারে, প্যাকিং ফুটোকে ত্বরান্বিত করতে পারে। শরীরের উপর প্রস্তুতকারকের প্রবাহ তীর চিহ্নিতকরণ পরীক্ষা করুন.
- উচ্চ ফ্রিকোয়েন্সিতে অন-অফ পরিষেবার জন্য সুই ভালভ ব্যবহার করবেন না। নিডেল ভালভগুলি কদাচিৎ সামঞ্জস্য বা থ্রটলিংয়ের জন্য ডিজাইন করা হয়েছে, যেমন আইসোলেশন ভালভগুলি প্রতিদিন অনেকবার সাইকেল করা হয় না। ঘন ঘন অপারেশন আসন এবং প্যাকিং পরিধান ত্বরান্বিত করে। হাই-সাইকেল অন-অফ পরিষেবার জন্য, একটি বল ভালভ ব্যবহার করুন এবং শুধুমাত্র চূড়ান্ত প্রবাহ ছাঁটাই করার জন্য সুই ভালভ ইনস্টল করুন।
- ইনস্টলেশনের সময় স্পেসিফিকেশনে প্যাকিং বাদামকে শক্ত করুন। প্যাকিং ফাঁসের একটি উল্লেখযোগ্য অনুপাত ঘটে কারণ প্রাথমিক ইনস্টলেশন পর্যায়ে প্যাকিংটি পর্যাপ্তভাবে শক্ত করা হয়নি। একটি নতুন সুই ভালভ ইনস্টল করার পরে, প্রস্তুতকারকের নির্দিষ্ট টর্কের সাথে প্যাকিং বাদামকে আঁটসাঁট করুন, তারপর প্রথম অপারেশনাল চাপ চক্রের পরে পুনরায় পরীক্ষা করুন, কারণ প্রাথমিক চাপের সময় তাপীয় প্রসারণ প্রাথমিক প্যাকিং কম্প্রেশন সৃষ্টি করে যার জন্য একটি ছোট অতিরিক্ত শক্ত বৃদ্ধির প্রয়োজন হতে পারে।
শিল্প এবং পরিষেবা টাইপ দ্বারা স্টেইনলেস স্টীল সুই ভালভ অ্যাপ্লিকেশন
কোথায় এবং কেন স্টেইনলেস স্টিলের সুই ভালভগুলি বিভিন্ন শিল্পে নির্দিষ্ট করা হয়েছে তা বোঝা ক্রেতা এবং প্রকৌশলী উভয়কেই আরও আত্মবিশ্বাসী নির্বাচনের সিদ্ধান্ত নিতে এবং কখন একটি সুই ভালভ উপযুক্ত প্রযুক্তি এবং কখন নয় তা সনাক্ত করতে সহায়তা করে৷
তেল এবং গ্যাস: ওয়েলহেড, যন্ত্র, এবং নমুনা সিস্টেম অ্যাপ্লিকেশন
তেল এবং গ্যাস শিল্প স্টেইনলেস স্টীল সুই ভালভ জন্য বৃহত্তম একক বাজার. অ্যাপ্লিকেশন অন্তর্ভুক্ত:
- উপকরণ রুট ভালভ: প্রক্রিয়া পাইপ এবং যন্ত্র লঘুপাত পয়েন্ট মধ্যে প্রথম বিচ্ছিন্ন ভালভ. রুটিন ইন্সট্রুমেন্ট রক্ষণাবেক্ষণের সময় একজন প্রযুক্তিবিদ দ্বারা চালিত হওয়ার সময় এই ভালভগুলি সম্পূর্ণ প্রক্রিয়ার চাপ এবং তাপমাত্রার অধীনে নির্ভরযোগ্যভাবে বিচ্ছিন্ন হতে হবে। সকেট ওয়েল্ড বা NPT সংযোগ সহ 316 স্টেইনলেস সুই ভালভ পর্যন্ত চাপের জন্য মানক ক্লাস 1500 (38°C তাপমাত্রায় 2,575 psi) .
- নমুনা কন্ডিশনার প্যানেল: প্রসেস লাইন থেকে গ্যাস এবং তরল নমুনা প্রবাহগুলি প্রবাহ সমন্বয়, ব্লক এবং ব্লিড আইসোলেশন এবং শুদ্ধ সংযোগের জন্য একাধিক সুই ভালভ ধারণকারী প্যানেলের মাধ্যমে কন্ডিশন্ড (ফিল্টার করা, চাপ-কমানো, তাপমাত্রা-নিয়ন্ত্রিত) হয়। সুই ভালভগুলিকে অবশ্যই হাইড্রোকার্বন, H₂S-যুক্ত গ্যাস এবং টক কনডেনসেট সহ বিস্তৃত নমুনা তরলগুলি পরিচালনা করতে হবে।
- মিটারিং স্কিড ক্রমাঙ্কন সংযোগ: সুই ভালভ ফিসকাল মিটারিং স্কিডগুলিতে ক্রমাঙ্কন তরল ইনজেকশনের জন্য সুনির্দিষ্ট প্রবাহ নিয়ন্ত্রণ প্রদান করে, যেখানে ±0.1% ভলিউমেট্রিক নির্ভুলতা হাইড্রোকার্বন হেফাজত স্থানান্তর জন্য প্রয়োজন.
রাসায়নিক এবং ফার্মাসিউটিক্যাল: যথার্থ ডোজ এবং স্যানিটারি প্রয়োজনীয়তা
- অনুঘটক ডোজ: নিয়ন্ত্রিত খুব কম প্রবাহ হারে চুল্লিতে তরল বা বায়বীয় অনুঘটকের সুনির্দিষ্ট সংযোজনের জন্য সুই ভালভের প্রয়োজন হয় যা দিন বা সপ্তাহ ধরে স্থিতিশীল থ্রোটল অবস্থান বজায় রাখতে পারে। PEEK আসন সহ 316L স্টেইনলেস অর্গানোমেটালিক যৌগ এবং অ্যাসিডিক অনুঘটক সমাধান সহ বেশিরভাগ অনুঘটক স্ট্রীম পরিচালনা করে।
- বায়োরিয়াক্টর মিডিয়া সংযোজন: ফার্মাসিউটিক্যাল বায়োরিয়াক্টরগুলির জন্য সুই ভালভের মাধ্যমে পুষ্টি, pH সমন্বয় রাসায়নিক এবং অ্যান্টিফোম এজেন্টগুলির জীবাণুমুক্ত সংযোজন প্রয়োজন যা বিচ্ছিন্ন না করেই বাষ্প-জীবাণুমুক্ত করা যায় (SIP)। ইলেক্ট্রোপলিশড অভ্যন্তরীণ পৃষ্ঠ এবং PTFE প্যাকিং সহ 316L স্টেইনলেস বায়োপ্রসেস সুই ভালভের জন্য আদর্শ স্পেসিফিকেশন।
- পরীক্ষাগার এবং বিশ্লেষণী সরঞ্জাম: HPLC (হাই-পারফরম্যান্স লিকুইড ক্রোমাটোগ্রাফি) সিস্টেম, গ্যাস ক্রোমাটোগ্রাফ এবং ভর স্পেকট্রোমিটার মোবাইল ফেজ এবং ক্যারিয়ার গ্যাসের প্রবাহ নিয়ন্ত্রণ করতে কম্প্রেশন টিউব ফিটিং সহ ক্ষুদ্র স্টেইনলেস সুই ভালভ ব্যবহার করে 0.01 থেকে 10 মিলি প্রতি মিনিটে .
পাওয়ার জেনারেশন এবং HVAC: বাষ্প এবং উচ্চ-তাপমাত্রার অ্যাপ্লিকেশন
- বয়লার রাসায়নিক ডোজ: ক্ষয় প্রতিরোধক, অক্সিজেন স্ক্যাভেঞ্জার এবং ডিসকেলিং রাসায়নিকগুলি স্টেইনলেস সুই ভালভের মাধ্যমে বয়লার ফিডওয়াটার সিস্টেমে ইনজেকশন দেওয়া হয় যা বয়লার সিস্টেমের চাপের বিরুদ্ধে ছোট রাসায়নিক প্রবাহের হারকে থ্রোটল করে। 10 থেকে 150 বার .
- বাষ্প ফাঁদ বাইপাস: স্টিম ট্র্যাপের চারপাশে বাইপাস পাথ হিসাবে ইনস্টল করা নিডেল ভালভগুলি পরিষেবা থেকে ফাঁদ অপসারণ না করেই কমিশনিং এবং রক্ষণাবেক্ষণের সময় স্টিম ট্র্যাপ সার্কিটগুলিকে ম্যানুয়াল নিষ্কাশন এবং বের করার অনুমতি দেয়।
- শীতল জল চিকিত্সা: এইচভিএসি ঠাণ্ডা জল এবং কনডেন্সার ওয়াটার সিস্টেমগুলি ক্লোজড-লুপ সিস্টেমে বায়োসাইড, স্কেল ইনহিবিটর এবং জারা ইনহিবিটর ইনজেকশনের জন্য রাসায়নিক চিকিত্সা ডোজিং প্যানেলে স্টেইনলেস সুই ভালভ ব্যবহার করে।
স্টেইনলেস স্টীল নিডেল ভালভ রক্ষণাবেক্ষণের সময়সূচী এবং সর্বোত্তম অনুশীলন
ক্রিটিক্যাল ইন্সট্রুমেন্টেশন এবং প্রসেস কন্ট্রোল সার্ভিসে স্টেইনলেস সুই ভালভের জন্য একটি স্ট্রাকচার্ড রক্ষণাবেক্ষণ প্রোগ্রাম প্রয়োজন যাতে অবিরত লিক-মুক্ত অপারেশন এবং নির্ভরযোগ্য শাটঅফ কর্মক্ষমতা নিশ্চিত করা যায়। নিম্নলিখিত সময়সূচী অবিচ্ছিন্ন প্রক্রিয়া পরিষেবাতে ভালভের জন্য সেরা অনুশীলনের প্রতিনিধিত্ব করে।
রুটিন পরিদর্শন: মাসিক বা স্বাভাবিক প্রক্রিয়া রাউন্ড চলাকালীন
- প্যাকিং ফুটো ইঙ্গিত করে কাঁদা বা দাগ দেওয়ার জন্য সমস্ত স্টেম অঞ্চলগুলি দৃশ্যত পরিদর্শন করুন। প্যাকিং এলাকার চারপাশে লাগানো উপযুক্ত লিক ডিটেকশন দ্রবণ (সাবান পানি বা বাণিজ্যিক লিক ডিটেক্টর স্প্রে) দিয়ে গ্যাস লিক শনাক্ত করা যেতে পারে।
- হ্যান্ডহুইলগুলি সঠিকভাবে অবস্থান করা হয়েছে কিনা তা যাচাই করুন (কমিশন করার সময় খোলা ভালভগুলি প্রতিষ্ঠিত অবস্থানে থাকা উচিত; বন্ধ ভালভগুলি অত্যধিক বল ছাড়াই সম্পূর্ণভাবে বসে থাকা উচিত)।
- কম্পনের কারণে আলগা হওয়ার জন্য প্যাকিং বাদাম পরীক্ষা করুন। উচ্চ-কম্পন পরিবেশে, লক ওয়াশার বা অ্যান্টি-ভাইব্রেশন প্যাকিং বাদামের নকশাগুলি প্যাকিং গ্রন্থির স্ব-ঢিলা হওয়া প্রতিরোধ করে।
বার্ষিক রক্ষণাবেক্ষণ: প্যাকিং পরিদর্শন এবং প্রতিস্থাপন
- ইনস্টলেশন কমিশনিং এ তৈরি রেফারেন্স চিহ্নের বিরুদ্ধে প্যাকিং বাদামের অবস্থান পরিমাপ করুন। যদি প্যাকিং বাদাম এর চেয়ে বেশি অগ্রসর হয় অর্ধেক পালা এর আসল অবস্থান থেকে, প্যাকিংটি উল্লেখযোগ্যভাবে সংকুচিত হয়েছে এবং পরবর্তী পরিকল্পিত শাটডাউনের সময় প্রতিস্থাপনের সুপারিশ করা হয়।
- একটি আলোকিত ম্যাগনিফায়ার ব্যবহার করে ক্ষয়, পিটিং বা স্কোরিংয়ের জন্য অ্যাক্সেসযোগ্য স্টেম পৃষ্ঠগুলি পরিদর্শন করুন। এর চেয়ে বেশি গভীরতা পিটিং 0.1 মিমি স্টেম সিলিং পৃষ্ঠের উপর ওয়ারেন্ট স্টেম প্রতিস্থাপন.
- সম্পূর্ণরূপে বন্ধ করে এবং পরিষেবার জন্য উপযুক্ত ডাউনস্ট্রিম চাপ পর্যবেক্ষণ বা বুদবুদ পরীক্ষা পদ্ধতি ব্যবহার করে সিটের পাশে ফুটো হয়েছে কিনা তা পরীক্ষা করে ভালভ বন্ধ হওয়া যাচাই করুন।
শাটডাউন রক্ষণাবেক্ষণ: সম্পূর্ণ বিচ্ছিন্নকরণ এবং পুনর্নির্মাণ
- ভালভ সম্পূর্ণরূপে বিচ্ছিন্ন করুন। পরিধান, ক্ষয় এবং মাত্রিক সামঞ্জস্যের জন্য সুই ডগা, আসন, স্টেম, প্যাকিং, বাদামের থ্রেড প্যাকিং এবং বডি বোর পরিদর্শন করুন।
- আপাত অবস্থা নির্বিশেষে সমস্ত নরম পণ্য (সিট, প্যাকিং, যেকোনো ও-রিং বা বনেট গ্যাসকেট) প্রতিস্থাপন করুন। পরিষেবাতে থাকা নরম পণ্যগুলি তাদের আসল মাত্রা থেকে পরিশ্রমী এবং সংকুচিত, এবং দৃশ্যত অবনতি না হলেও তাদের নির্ভরযোগ্য পরিষেবা জীবনের শেষের কাছাকাছি।
- এ একটি আসন এবং প্যাকিং লিক পরীক্ষা সম্পাদন করুন সর্বোচ্চ অনুমোদিত অপারেটিং চাপের 1.5 গুণ (MAWP) ASME B16.34-এ নির্দিষ্ট করা টেস্ট ফ্লুইড বা ভালভকে পরিষেবাতে ফেরত দেওয়ার আগে প্রযোজ্য ভালভ টেস্টিং স্ট্যান্ডার্ড সহ।
স্টেইনলেস স্টীল নিডেল ভালভ সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. একটি গেজ ভালভ এবং একটি সুই ভালভ মধ্যে পার্থক্য কি?
A গেজ ভালভ একটি বিশেষ সুই ভালভ বিশেষভাবে একটি প্রক্রিয়া লাইন থেকে একটি চাপ গেজ বা চাপ ট্রান্সমিটার বিচ্ছিন্ন করার জন্য ডিজাইন করা হয়েছে। গেজ অপসারণের আগে এটিতে একটি নীচের প্রক্রিয়া পোর্ট, একটি শীর্ষ যন্ত্র বন্দর এবং নিরাপদ অবসাদকরণের জন্য একটি ব্লিড পোর্ট রয়েছে। একটি মান সুই ভালভ ইনলাইন ইনস্টলেশনের জন্য অভিন্ন ইনলেট এবং আউটলেট পোর্ট সহ একটি প্রক্রিয়া লাইনে ইনস্টল করা একটি সাধারণ-উদ্দেশ্য প্রবাহ নিয়ন্ত্রণ এবং থ্রোটলিং ডিভাইস। উভয়ই একটি টেপারড সুই স্টেম মেকানিজম ব্যবহার করে, তবে তাদের শরীরের জ্যামিতি, পোর্ট কনফিগারেশন এবং উদ্দেশ্যমূলক পরিষেবা আলাদা। একটি গেজ ভালভ ফ্লো থ্রটলিং পরিষেবাতে একটি সুই ভালভের বিকল্প নয় এবং একটি স্ট্যান্ডার্ড সুই ভালভের নিরাপদ গেজ অপসারণের জন্য প্রয়োজনীয় ব্লিড পোর্টের অভাব রয়েছে।
2. আমি কিভাবে আমার আবেদনের জন্য সঠিক সুই ভালভ নির্বাচন করব?
ক্রমানুসারে ছয়টি পরামিতি দিয়ে কাজ করে একটি সুই ভালভ চয়ন করুন: প্রথমে, প্রক্রিয়া তরল সনাক্ত করুন এবং সমস্ত ভেজা উপকরণ (শরীর, সুই, আসন, প্যাকিং) এর সাথে রাসায়নিক সামঞ্জস্যতা যাচাই করুন; দ্বিতীয়ত, প্রস্তুতকারকের পি-টি বক্ররেখা ব্যবহার করে প্রকৃত অপারেটিং অবস্থায় চাপ এবং তাপমাত্রার রেটিং নিশ্চিত করুন; তৃতীয়, প্রয়োজনীয় প্রবাহ সহগ Cv গণনা করুন এবং একটি ভালভ নির্বাচন করুন যার সর্বোচ্চ Cv প্রয়োজনীয় Cv থেকে 3 থেকে 5 গুণ বেশি সুই ভ্রমণের নিয়ন্ত্রণযোগ্য মধ্য-পরিসরে কাজ করা নিশ্চিত করতে; চতুর্থ, সন্নিহিত পাইপিংয়ের জন্য সঠিক প্রান্ত সংযোগের ধরন (NPT, কম্প্রেশন, সকেট ওয়েল্ড, বাট ওয়েল্ড) নির্বাচন করুন; পঞ্চম, প্যাকিং টাইপ নির্বাচন করুন (সাধারণ পরিষেবার জন্য PTFE, উচ্চ তাপমাত্রার জন্য গ্রাফাইট, শূন্য-নিঃসরণ পরিষেবার জন্য ধাতব বেলো); ষষ্ঠ, কোনো বিশেষ প্রয়োজনীয়তা যাচাই করুন যেমন টক পরিষেবার জন্য NACE সম্মতি, খাদ্য ও ওষুধ পরিষেবার জন্য স্যানিটারি মান, বা নিরাপত্তা-গুরুত্বপূর্ণ অ্যাপ্লিকেশনগুলির জন্য লকিং বিধান।
3. আমি কীভাবে একটি সুই ভালভকে স্টেমে ফুটো হওয়া থেকে আটকাতে পারি?
থামানো a স্টেম প্যাকিং ফুটো একটি সুই ভালভের মধ্যে: প্রথমে, ভালভটি স্বাভাবিক অপারেটিং চাপের মধ্যে থাকাকালীন এক-চতুর্থাংশ পালা (90 ডিগ্রি) দ্বারা প্যাকিং বাদামকে শক্ত করার চেষ্টা করুন এবং ফুটো বন্ধ হয়েছে কিনা তা পরীক্ষা করুন। এটি বন্ধ হয়ে গেলে, পুনরাবৃত্তির জন্য নিরীক্ষণ করুন এবং পরবর্তী রক্ষণাবেক্ষণের সুযোগে প্যাকিং প্রতিস্থাপনের পরিকল্পনা করুন। যদি শক্ত করার ফলে ফুটো বন্ধ না হয়, বা ভালভটি পরিচালনা করা কঠিন হয়ে পড়ে, ভালভটিকে চাপমুক্ত করুন এবং বিচ্ছিন্ন করুন, প্যাকিং বাদামটি সরিয়ে ফেলুন এবং পুরানো প্যাকিং বের করুন, স্কোরিং বা ক্ষয় করার জন্য স্টেম পৃষ্ঠটি পরিদর্শন করুন (ক্ষতিগ্রস্ত হলে স্টেমটি প্রতিস্থাপন করুন), সঠিক ধরণের এবং আকারের নতুন প্যাকিং ইনস্টল করুন, প্রস্তুতকারকের কাছ থেকে স্প্যাক মেরামত করুন টর্ক ভালভ বন্ধ করার জন্য কখনই হ্যান্ডহুইলে রেঞ্চ ব্যবহার করবেন না, কারণ এটি আসন এবং প্যাকিং উভয়েরই ক্ষতিকে ত্বরান্বিত করে।
4. কেন 316 স্টেইনলেস স্টীল সুই ভালভের জন্য সবচেয়ে সাধারণ উপাদান?
316 স্টেইনলেস স্টীল এটি প্রভাবশালী সুই ভালভ উপাদান কারণ এর গঠন (16 থেকে 18% ক্রোমিয়াম, 10 থেকে 14% নিকেল, 2 থেকে 3% মলিবডেনাম) ক্লোরাইড পিটিং, হালকা অ্যাসিড এবং বেশিরভাগ শিল্প রাসায়নিক যা কার্বন ইস্পাত বা পিতলের ভালভগুলিকে ক্ষয় করতে পারে তার জন্য চমৎকার প্রতিরোধ প্রদান করে। এটি ক্রায়োজেনিক তাপমাত্রা থেকে আনুমানিক 450 ডিগ্রি সেলসিয়াস পর্যন্ত পর্যাপ্ত যান্ত্রিক শক্তি ধরে রাখে, যা এটিকে বেশিরভাগ শিল্প উপকরণ এবং প্রক্রিয়া প্রয়োগের জন্য উপযুক্ত করে তোলে। 304 স্টেইনলেস (মলিবডেনাম ছাড়া) ব্যবহার করা হয় নন-ক্লোরাইড পরিবেশে যেখানে খরচ একটি অগ্রাধিকার, কিন্তু 316 হল তেল এবং গ্যাস, সামুদ্রিক, রাসায়নিক এবং ফার্মাসিউটিক্যাল পরিষেবার জন্য ডিফল্ট স্পেসিফিকেশন।
5. কি কারণে একটি সুই ভালভ সিট ফুটো হয় এবং এটি মেরামত করা যেতে পারে?
সুই ভালভ সিট লিক তিনটি প্রধান কারণের কারণে হয়: ঘষিয়া তুলিয়া ফেলিতে সক্ষম কণা বা গহ্বর দ্বারা নরম PTFE বা নাইলন আসনের ক্ষয়; অত্যধিক ঘূর্ণন সঁচারক বল সঙ্গে ভালভ অত্যধিক বন্ধ থেকে সুই ডগা ক্ষতি; বা সুই এবং আসনের মধ্যে আটকে থাকা বিদেশী উপাদান সম্পূর্ণ যোগাযোগ প্রতিরোধ করে। নরম-সিটেড সুই ভালভের জন্য, প্রায়ই পুরো ভালভটি প্রতিস্থাপন না করে একটি প্রস্তুতকারকের সিট প্রতিস্থাপন কিট (অধিকাংশ ইন্সট্রুমেন্টেশন-গ্রেড ভালভের জন্য উপলব্ধ) ব্যবহার করে আসনটি প্রতিস্থাপন করা যেতে পারে। সুই ডগা ক্ষতিগ্রস্ত হলে, স্টেম এবং সুই সমাবেশ প্রতিস্থাপন করা আবশ্যক। ভালভ বডি সিট টেপার যদি ধাতব-বসা ভালভের ক্ষতিগ্রস্থ হয়, ভালভ গ্রাইন্ডিং যৌগ দিয়ে সীটটি ল্যাপিং বন্ধ পুনরুদ্ধার করতে পারে; একটি ক্ষতিগ্রস্ত শরীরের আসন সহ নরম-বসা ভালভের জন্য, ভালভ প্রতিস্থাপন প্রয়োজন। সীটের ক্ষতি রোধ করতে সর্বদা হাত দিয়ে সুই ভালভ বন্ধ করুন।
6. একটি স্টেইনলেস স্টীল সুই ভালভের সাধারণ চাপ রেটিং কি?
স্টেইনলেস স্টীল সুই ভালভ শরীরের গঠন এবং আকারের উপর নির্ভর করে চাপের রেটিংগুলির একটি বিস্তৃত পরিসর ছড়িয়ে দিন। এনপিটি বা কম্প্রেশন টিউব সংযোগ সহ স্ট্যান্ডার্ড ইনস্ট্রুমেন্টেশন সুই ভালভ সাধারণত রেট করা হয় 3,000 থেকে 6,000 psi (207 থেকে 414 বার) পরিবেষ্টিত তাপমাত্রায়। হাইড্রোলিক টেস্ট, গ্যাস টেস্টিং এবং সাবসিয়ার অ্যাপ্লিকেশনের জন্য উচ্চ-চাপের নকল বডি সুই ভালভ 10,000 থেকে 20,000 psi (690 থেকে 1,380 বার) . আনুমানিক 100 ডিগ্রি সেলসিয়াসের উপরে পরিষেবার জন্য চাপের রেটিংগুলি তাপমাত্রা-নির্ধারিত হয়, তাই সর্বদা প্রকৃত অপারেটিং তাপমাত্রায় প্রস্তুতকারকের চাপ-তাপমাত্রার বক্ররেখা যাচাই করুন, শুধুমাত্র সর্বাধিক ঠান্ডা কাজের চাপ নয়।
7. স্টেইনলেস স্টীল সুই ভালভ অক্সিজেন পরিষেবার জন্য ব্যবহার করা যেতে পারে?
হ্যাঁ, স্টেইনলেস স্টীল সুই ভালভ অক্সিজেন পরিষেবার জন্য অনুমোদিত হতে পারে, কিন্তু শুধুমাত্র নির্দিষ্ট প্রস্তুতির পরে। সমস্ত হাইড্রোকার্বন দূষণ (কাটিং তেল, প্রিজারভেটিভ লেপ, থ্রেড সিল্যান্ট) অবশ্যই একটি প্রত্যয়িত পরিচ্ছন্নতার পদ্ধতির মাধ্যমে অপসারণ করতে হবে (সাধারণত দ্রাবক ডিগ্রীসিং এর পরে গরম ক্ষারীয় ধোয়া এবং ইউভি বা গ্র্যাভিমেট্রিক বিশ্লেষণ দ্বারা যাচাইকরণ)। PTFE আসন এবং প্যাকিং অক্সিজেন পরিষেবার জন্য গ্রহণযোগ্য কারণ PTFE সহজে জ্বলে না। স্টেমে ব্যবহৃত লুব্রিকেন্টগুলি অবশ্যই অক্সিজেন-সামঞ্জস্যপূর্ণ হতে হবে (সিলিকন-মুক্ত, বিশেষভাবে অক্সিজেনের জন্য রেট করা হয়েছে, যেমন ক্রিটক্স বা হ্যালোকার্বন তেল)। পরিষ্কার করা ভালভটি ইনস্টল করা পর্যন্ত অক্সিজেন-সামঞ্জস্যপূর্ণ প্যাকেজিং সহ সিল করা প্লাস্টিকের ব্যাগে প্যাকেজ করা আবশ্যক। কোন উপাদান ইনস্টল করার আগে সম্পূর্ণ একত্রিত যন্ত্র সিস্টেম অক্সিজেন পরিষেবার জন্য রেট করা হয়েছে তা যাচাই করুন।
8. কোণ এবং স্ট্রেইট-থ্রু সুই ভালভ বডির মধ্যে পার্থক্য কী?
একটি স্ট্রেইট-থ্রু (ইনলাইন) সুই ভালভের মধ্যে, প্রবাহের পথটি একই অক্ষের ভালভ বডিতে প্রবেশ করে এবং প্রস্থান করে, সুই স্টেমটি প্রবাহের দিকে লম্ব করে। এই ভালভগুলি অ্যাঙ্গেল বডি ভালভের তুলনায় কম চাপের ড্রপ প্রদান করে এবং ইন-লাইন ইনস্ট্রুমেন্ট টিউবিং রানের জন্য আদর্শ পছন্দ। একটি কোণ সুই ভালভে, খাঁড়িটি আউটলেটের 90 ডিগ্রিতে থাকে, সুই স্টেমটি প্রবাহ পোর্টগুলির একটির সাথে সারিবদ্ধ থাকে। কোণ ভালভ ব্যবহার করা হয় যেখানে পাইপিং ভালভের অবস্থানে দিক পরিবর্তন করে, একটি পাইপের কনুই প্রতিস্থাপন করে এবং সিস্টেমে ফিটিংগুলির মোট সংখ্যা হ্রাস করে। অ্যাঙ্গেল বডি ভালভগুলি যখন প্রক্রিয়া লাইনটি খালি করা হয় তখন স্ট্রেট-থ্রু বডিগুলির তুলনায় আরও সম্পূর্ণরূপে নিষ্কাশন করে, যা স্যানিটারি এবং ক্ষয়কারী পরিষেবাতে গুরুত্বপূর্ণ যেখানে অবশিষ্ট তরল অবশ্যই ভালভের গহ্বরে থাকবে না৷
 1 ঝোংক্সিন ইউংগু জোন ডি বিল্ডিং 1, জিয়াংকু স্ট্রিট, ফেংহুয়া জেলা, নিংবো সিটি, ঝেজিয়াং প্রদেশ, চীন
 +86-574-88561893 / +86-15057497901
 কপিরাইট © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
পাইকারি স্টেইনলেস স্টীল ফিটিং এবং ভালভ প্রস্তুতকারক